Le levigatrici cilindriche per legno Holzstar e NEBES Elettromeccanica comprendono macchine con differenti sistemi di lavorazione, progettate per uniformare superfici e spessori, eliminare segni lasciati da precedenti lavorazioni, rifinire bordi e profili e preparare i componenti alle successive operazioni di verniciatura, oliatura, incollaggio o rivestimento. La categoria include calibratrici cilindriche con tappeto di avanzamento e pulitrici-levigatrici con rulli pneumatici, offrendo soluzioni per pannelli e tavole piane, elementi sagomati, bordi, profili e componenti di arredamento.
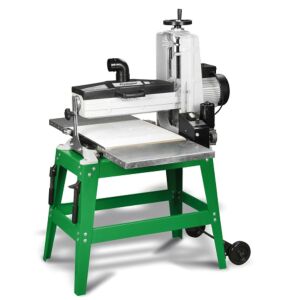
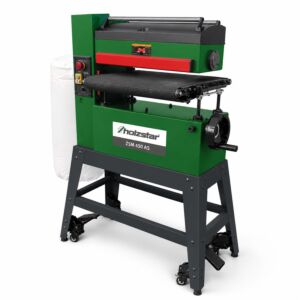
Le levigatrici cilindriche Holzstar lavorano mediante un cilindro rotante rivestito con abrasivo, posizionato sopra un tappeto che trasporta automaticamente il pezzo. Questa configurazione è indicata per tavole, pannelli incollati, ante, mensole, piani, elementi in legno massello e componenti che devono presentare una superficie uniforme e uno spessore regolare. La regolazione verticale determina la distanza tra cilindro e tappeto, mentre il sistema di avanzamento controlla il tempo durante il quale l’abrasivo agisce sulla superficie.
La funzione principale delle calibratrici Holzstar consiste nell’asportare quantità contenute di materiale in modo progressivo e uniforme. Non devono essere utilizzate come pialle a spessore per eliminare grandi sovrametalli in un’unica passata. Un’asportazione eccessiva può rallentare il cilindro, surriscaldare il legno, intasare l’abrasivo e sovraccaricare il motore. Passate leggere e ripetute migliorano la regolarità della superficie, riducono le bruciature e prolungano la durata dell’abrasivo.
Il cilindro delle levigatrici Holzstar deve rimanere parallelo al tappeto. Diversamente da altri gruppi abrasivi, non viene normalmente inclinato per realizzare smussi, perché la sua funzione consiste nel mantenere uniforme lo spessore lungo la larghezza del pezzo. Le regolazioni disponibili servono a modificare l’altezza di lavoro e a correggere la parallelità. Se il cilindro non è correttamente allineato, il componente può risultare più sottile su un lato oppure presentare una fascia non uniformemente levigata.
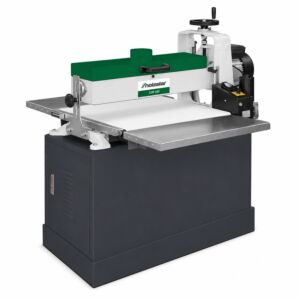
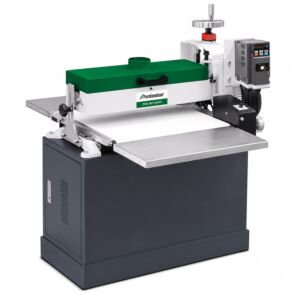
Le configurazioni Holzstar con struttura aperta su un lato consentono, seguendo la procedura indicata dal costruttore, di lavorare pannelli più larghi della superficie direttamente coperta dal cilindro. Il pezzo viene levigato con passaggi complementari, mantenendo un appoggio stabile e controllando la zona di sovrapposizione. Un allineamento impreciso può lasciare un gradino o una striscia centrale, motivo per cui è consigliabile effettuare una prova e utilizzare passate molto leggere.
Le versioni con struttura chiusa sono indicate per componenti compresi nella larghezza utile della macchina e offrono un sostegno laterale simmetrico. I modelli dotati di basamento e mobile integrato garantiscono una posizione di lavoro stabile e facilitano l’organizzazione del laboratorio. La scelta tra struttura aperta e chiusa deve considerare la larghezza abituale dei pannelli, lo spazio disponibile, la frequenza di utilizzo e il livello di precisione richiesto.
Le levigatrici cilindriche Holzstar possono disporre di un sistema di avanzamento regolabile. Una velocità ridotta aumenta il tempo di contatto tra abrasivo e legno e produce una lavorazione più intensa, ma genera anche maggiore calore. Una velocità superiore riduce la permanenza sotto il cilindro e aumenta la produttività, ma può lasciare segni più visibili quando la grana è grossa o la passata troppo impegnativa. Velocità, grana e profondità devono essere regolate congiuntamente.
Prima della lavorazione, il pezzo deve avere almeno una faccia sufficientemente piana e stabile da appoggiare sul tappeto. Una tavola incurvata può essere compressa durante il passaggio e recuperare la deformazione all’uscita, senza essere stata realmente spianata. Le levigatrici Holzstar uniformano e rifiniscono una superficie già sostenibile; non sostituiscono le operazioni necessarie per creare una prima faccia di riferimento su un elemento fortemente deformato.
Il tappeto di avanzamento deve essere pulito, centrato e correttamente tensionato. Polvere, resina e residui di colla possono ridurne l’aderenza e far deviare il componente. Il pezzo deve essere introdotto diritto, senza spinte laterali, e accompagnato all’uscita senza sollevarlo. Tavole e pannelli lunghi richiedono prolunghe o rulliere allineate con il piano della macchina, evitando differenze di altezza che potrebbero modificare l’angolo di ingresso e uscita.
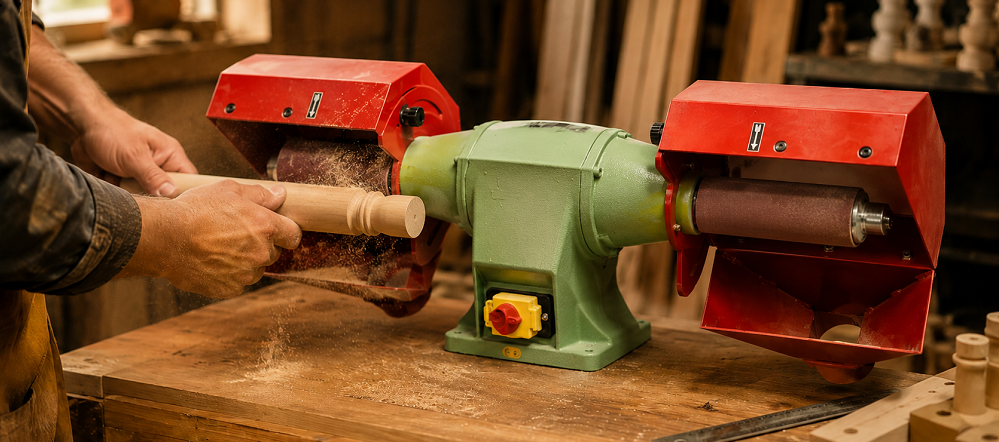
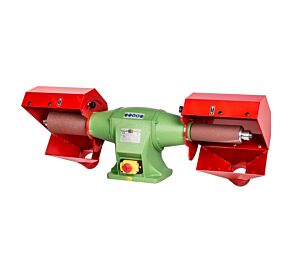
Le pulitrici-levigatrici NEBES Elettromeccanica utilizzano invece rulli cilindrici pneumatici sui quali vengono montati gli abrasivi adatti alla lavorazione. Il pezzo non viene trasportato automaticamente sotto il cilindro, ma viene guidato manualmente contro il rullo. Questa configurazione è indicata per bordi, profili, elementi curvi, raccordi, superfici localizzate e componenti che non possono essere lavorati efficacemente su una calibratrice con tappeto.
Il rullo pneumatico NEBES Elettromeccanica presenta una capacità di adattamento superiore rispetto a un cilindro rigido. La pressione interna e la flessibilità del rivestimento permettono all’abrasivo di seguire leggere curvature e irregolarità senza concentrare tutta la forza su un’unica linea. Una pressione maggiore rende il rullo più rigido e favorisce un’azione più decisa, mentre una pressione inferiore aumenta la conformabilità. Le regolazioni devono essere eseguite esclusivamente entro i limiti indicati dal costruttore.
Le macchine NEBES Elettromeccanica con due postazioni consentono di predisporre lavorazioni differenti sulla stessa unità. È possibile montare abrasivi con grane diverse, utilizzando un lato per la sgrossatura e l’altro per la finitura, oppure allestire rulli differenti per superfici piane, sagomate o profilate. Questa soluzione riduce i cambi utensile e rende più rapido il passaggio tra preparazione e finitura.
Durante l’utilizzo dei rulli NEBES Elettromeccanica, il componente deve essere impugnato saldamente e presentato contro la zona di lavoro con un orientamento che consenta di controllare la reazione dell’abrasivo. Non è corretto appoggiare il pezzo in una posizione nella quale la rotazione possa trascinarlo, sollevarlo o espellerlo verso l’operatore. Prima della lavorazione occorre verificare il senso di rotazione e utilizzare il settore del rullo nel quale il movimento tende a mantenere il componente sotto controllo.
I bordi diritti possono essere lavorati mantenendo il pezzo parallelo all’asse del rullo, mentre profili e raccordi richiedono movimenti graduali che accompagnino la geometria del componente. Per evitare avvallamenti, il contatto deve essere distribuito e il pezzo deve rimanere in movimento. Le estremità non devono essere premute più a lungo del resto della superficie, perché tendono ad arrotondarsi rapidamente.
Le levigatrici cilindriche Holzstar e le pulitrici-levigatrici NEBES Elettromeccanica rispondono quindi a esigenze complementari. Le prime sono indicate per calibrare e uniformare superfici piane con avanzamento controllato; le seconde offrono maggiore libertà nella rifinitura manuale di bordi, curve, profili e zone localizzate. La scelta dipende dalla geometria del pezzo, dal livello di asportazione, dalla ripetibilità richiesta e dalla necessità di mantenere uno spessore uniforme.
La scelta della grana deve essere rapportata alla fase di lavorazione. Gli abrasivi grossi rimuovono rapidamente segni, residui di colla completamente asciutti e piccole differenze di livello, ma lasciano rigature profonde. Le grane intermedie uniformano la superficie dopo la sgrossatura, mentre quelle fini preparano il componente alla finitura. Una progressione graduale evita che i graffi più profondi rimangano visibili sotto vernici, oli o rivestimenti.
La direzione della fibra deve essere considerata sia nelle lavorazioni Holzstar sia in quelle NEBES Elettromeccanica. Quando possibile, l’abrasivo deve lavorare seguendo prevalentemente la vena. Nei pannelli incollati o nei componenti con fibre orientate in direzioni differenti è preferibile ridurre la pressione e procedere con passaggi leggeri. Il legno di testa e le essenze resinose richiedono particolare attenzione perché possono surriscaldarsi o intasare rapidamente l’abrasivo.
L’abrasivo destinato al cilindro Holzstar viene normalmente avvolto in modo uniforme e fissato alle estremità mediante il sistema previsto dalla macchina. Sovrapposizioni, pieghe o spazi irregolari possono generare vibrazioni e segni ripetitivi. Dopo la sostituzione è consigliabile controllare il fissaggio e provare la macchina senza pezzo. Il cambio di grana può modificare leggermente lo spessore effettivo dell’utensile, rendendo necessaria una nuova regolazione dell’altezza.
Sugli alberi e sui rulli NEBES Elettromeccanica devono essere montati esclusivamente abrasivi compatibili con dimensioni, sistema di fissaggio, velocità e applicazione prevista. Un accessorio non correttamente centrato può provocare vibrazioni e un’asportazione irregolare. Prima dell’avviamento è necessario verificare che rulli, manicotti e dispositivi di serraggio siano integri e fissati correttamente.
Una pressione eccessiva non aumenta proporzionalmente la produttività. Nelle calibratrici Holzstar può sovraccaricare cilindro e avanzamento; nelle macchine NEBES Elettromeccanica può deformare eccessivamente il rullo pneumatico, arrotondare il pezzo o surriscaldare la superficie. L’abrasivo deve poter lavorare mediante l’azione dei granuli, con un avanzamento regolare e una pressione moderata.
L’aspirazione è indispensabile perché entrambe le configurazioni producono polvere fine. Le levigatrici Holzstar richiedono una raccolta efficace lungo l’intera larghezza del cilindro, mentre le pulitrici-levigatrici NEBES Elettromeccanica devono essere collegate o abbinate a sistemi capaci di intercettare la polvere generata nelle postazioni frontali. Un’aspirazione insufficiente intasa l’abrasivo, aumenta la temperatura, peggiora la visibilità e disperde residui nell’ambiente di lavoro.
La manutenzione comprende la pulizia degli abrasivi, del tappeto, dei rulli, dei sistemi di fissaggio e delle bocche di aspirazione. Sulle macchine Holzstar devono essere controllati parallelismo del cilindro, centraggio del tappeto e regolarità dell’avanzamento. Sulle unità NEBES Elettromeccanica occorre verificare lo stato dei rulli pneumatici, degli alberi, dei ripari e degli accessori montati. Tutti gli interventi devono essere eseguiti con la macchina scollegata e completamente ferma.
Prima dell’acquisto è necessario valutare tipologia di lavorazione, dimensioni dei pezzi, superfici piane o sagomate, necessità di calibrazione, modalità di avanzamento, rigidità o conformabilità del cilindro, regolazioni, alimentazione, aspirazione e disponibilità degli abrasivi. Holzstar rappresenta la soluzione per la levigatura cilindrica con avanzamento controllato di tavole e pannelli, mentre NEBES Elettromeccanica offre macchine a rulli pneumatici flessibili per la pulitura e la rifinitura manuale di bordi, profili e componenti sagomati.