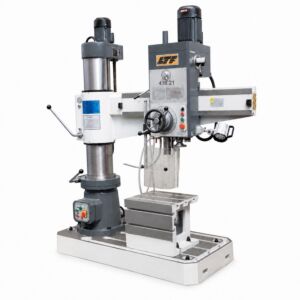
Radialbohrmaschinen von OPTIMUM und LTF sind stationäre Maschinen zum Bohren, Anbohren, Senken, Plansenken, leichten Reiben und bei geeigneter Ausstattung zum Gewindeschneiden an Bauteilen, die sich nicht zweckmäßig unter einer herkömmlichen Säulenbohrmaschine positionieren lassen. Ihr wesentliches Merkmal ist die Möglichkeit, den Spindelkopf relativ zum festgespannten Werkstück zu bewegen. Dadurch können verschiedene Bearbeitungsstellen erreicht werden, ohne schwere, große oder komplexe Komponenten wiederholt umzuspannen.
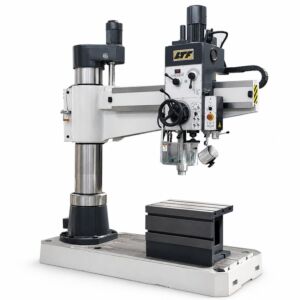
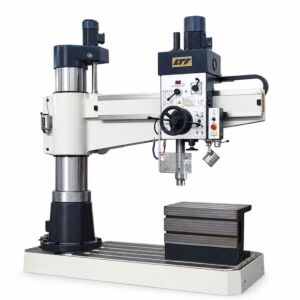
Die Kategorie umfasst kompakte OPTIMUM Radialbohrmaschinen als Tisch- oder Ständerausführung sowie industrielle LTF Radialbohrmaschinen mit horizontalem Ausleger, verschiebbarem Bohrkopf, drehbarer Säule, genutetem Grundbett und Würfeltisch. Beide Gruppen erfüllen unterschiedliche Anforderungen. OPTIMUM Maschinen bieten kompakte Abmessungen, flexible Einstellungen und einfache Bedienung für Werkstatt, Wartung und Labor. Industrielle LTF Radialbohrmaschinen sind für Platten, Flansche, Gussteile, Schweißkonstruktionen und größere Bauteile vorgesehen, die hohe Steifigkeit, einen großen Arbeitsbereich und Kegelschaftwerkzeuge erfordern.
Bei industriellen LTF Radialbohrmaschinen wird der Ausleger entlang der Säule in der Höhe verstellt. Der Bohrkopf bewegt sich auf dem Ausleger, um Bearbeitungspunkte in unterschiedlichem Abstand von der Säule zu erreichen. Gleichzeitig lässt sich der Ausleger um die Säule schwenken und deckt dadurch einen großen Bereich des Grundbetts ab. Die Kombination dieser Bewegungen positioniert die Spindel über verschiedenen Stellen eines Bauteils, ohne das Bauteil selbst zu bewegen.
Diese Kinematik ist besonders vorteilhaft bei geschweißten Konstruktionen, Grundplatten, Maschinengehäusen, Gussteilen, Flanschen und Haltern, die nur mit erheblichem Aufwand bewegt werden können. Das Bauteil wird einmal ausgerichtet und gespannt, während der LTF Bohrkopf von einer Bearbeitungsposition zur nächsten fährt. Dadurch verkürzt sich die Handhabungszeit und einmal festgelegte Bezüge bleiben erhalten.
Kompakte OPTIMUM Radialbohrmaschinen verwenden eine platzsparendere Bauweise und können je nach Modell eine Verstellung des Kopfes oder der Spindeleinheit gegenüber Säule und Tisch bieten. Dadurch lassen sich außermittige Bohrungen ausführen, höhere Bauteile bearbeiten oder Positionen außerhalb der normalen Tischfläche erreichen. Sie eignen sich für kleine und mittlere Werkstücke, Reparaturen, Prototypen und gelegentliche Bohrungen innerhalb ihrer konstruktiven Leistungsgrenzen.
Vor der Bearbeitung muss die Radialbohrmaschine stabil aufgestellt werden. OPTIMUM Tischmodelle benötigen einen steifen Arbeitstisch und eine sichere Befestigung. Industrielle LTF Maschinen müssen auf einer geeigneten Grundlage verankert und ausgerichtet werden. Ein beweglicher oder nicht waagerechter Unterbau kann Vibrationen erzeugen, die Genauigkeit beeinträchtigen und die Bewegung von Ausleger und Kopf unsicher machen.
Das Werkstück darf niemals mit der Hand gehalten werden. Es wird mit Schraubstöcken, Spannpratzen, Zugankern, Prismen, Winkelplatten, Auflagen oder Sondervorrichtungen befestigt. Die Spannung muss Drehen, Anheben und Verschieben verhindern. Beim Bohren kann das Werkzeug den Werkstoff erfassen und ein beträchtliches Drehmoment auf das Bauteil übertragen, insbesondere bei großen Bohrern oder beim Austritt.
Auf LTF Radialbohrmaschinen lassen sich ebene Werkstücke direkt auf dem genuteten Grundbett spannen. Die Nuten nehmen Zuganker und modulare Spannelemente entsprechend der Werkstückgeometrie auf. Die Auflageflächen müssen sauber und spanfrei sein, da bereits kleine Rückstände das Bauteil verkanten und die Rechtwinkligkeit der Bohrung verändern können.
Der LTF Würfeltisch bietet horizontale und vertikale Spannflächen. Er kann das Werkstück anheben, seine Zugänglichkeit verbessern oder Bauteile mit seitlichem Bezug aufnehmen. Der Tisch muss am Grundbett befestigt und das Werkstück so gespannt werden, dass kein unzulässiges Kippmoment entsteht. Die Nuten ermöglichen die Montage von Schraubstöcken, Winkelplatten und Spannpratzen.
Große, dünne Platten benötigen eine Unterstützung nahe an der Bohrstelle. Liegen die Auflagen zu weit auseinander, kann die axiale Vorschubkraft das Material durchbiegen und eine schräge oder unregelmäßige Bohrung erzeugen. Einstellbare Stützen und mechanische Hubschrauben können freiliegende Bereiche unterstützen, sofern sie gesichert sind und Werkzeug, Späne oder Kopfbewegung nicht behindern.
Runde Werkstücke wie Rohre und Wellen müssen in Prismen oder Formbacken liegen. Rundmaterial kann sich auf einer ebenen Fläche drehen, sobald der Bohrer zu schneiden beginnt. Bei dünnwandigen Rohren ist die Spannkraft zu verteilen, um Verformungen zu vermeiden. Hohlprofile benötigen außerdem einen freien Raum für den Werkzeugaustritt.
Die Positionierung einer industriellen Radialbohrmaschine erfolgt in kontrollierter Reihenfolge. Der Ausleger wird auf die erforderliche Höhe gebracht, zum Arbeitsbereich geschwenkt und der Bohrkopf entlang des Auslegers verschoben, bis die Spindel über der Bohrstelle steht. Vor der Bearbeitung sind alle beweglichen Achsen zu klemmen. Die Betriebssteifigkeit hängt sowohl von der Maschinenkonstruktion als auch von der richtigen Klemmung von Säule, Ausleger und Kopf ab.
Der Bohrkopf darf nicht mit teilweise geschlossenen Klemmungen oder freiem Führungsspiel arbeiten. Das für die Positionierung benötigte Spiel muss während der Bearbeitung beseitigt sein, da das Schnittmoment den Kopf verschieben und die Bohrungsposition verändern kann. Bei stillstehender Maschine wird das Werkzeug zum Zentrum abgesenkt und die Übereinstimmung entlang des ersten Pinolenwegs kontrolliert.
Bei mehreren Bohrungen in einem Bauteil bleibt das Werkstück zweckmäßig festgespannt, während der LTF Kopf zwischen den Positionen bewegt wird. Die Zentren können angerissen und angekörnt oder mithilfe von Schablonen, Anschlägen und Messmitteln definiert werden. Enge Positionstoleranzen benötigen ein kontrollierteres Verfahren als die rein manuelle Kennzeichnung.
Bei OPTIMUM Radialbohrmaschinen liegt das Werkstück üblicherweise auf dem verstellbaren Tisch oder auf der Grundplatte, wenn sich der Bereich unter der Spindel freistellen lässt. Ein verstellbarer Kopf passt die Werkzeugachse an die Werkstückposition an, muss jedoch nach jeder Bewegung geprüft und geklemmt werden. Dreh- oder Neigbarkeit gewährleistet nicht automatisch eine genaue Winkelposition; schräge Bohrungen erfordern eine geometrische Kontrolle.
Beim Eintritt auf einer schrägen oder gekrümmten Fläche verläuft der Bohrer leichter. Ein NC-Anbohrer, ein kurzes steifes Werkzeug, eine Führungsbuchse oder eine vorbereitete Eintrittsfläche verbessern die Führung. Rohre, rohe Gussteile und Schweißkonstruktionen können eine lokale Vorbereitung vor dem Bohren benötigen.
Die Auswahl der Maschine beginnt mit Abmessungen und Gewicht des Werkstücks. Bei industriellen Radialbohrmaschinen sind radiale Reichweite, Arbeitshöhe, Kopfweg, Schwenkbereich und Spannmöglichkeiten des Grundbetts entscheidend. Ein Bauteil kann innerhalb der nominellen Bohrleistung liegen und dennoch nicht mit dem Bewegungsbereich oder den vorhandenen Spannflächen kompatibel sein.
Zusätzlich sind Bohrungsdurchmesser, Tiefe und Anzahl, Werkstoff, Toleranz und Zyklusdauer zu berücksichtigen. Eine kompakte OPTIMUM Radialbohrmaschine eignet sich für ihrer Baugröße entsprechende Arbeiten. Eine industrielle LTF Maschine bietet höhere Steifigkeit und Drehmoment für anspruchsvolle Werkzeuge und professionelle Arbeitszyklen. Die Wahl darf nicht ausschließlich vom größten angegebenen Bohrungsdurchmesser abhängen.
Säulendurchmesser, Auslegerbauweise und Führungsgeometrie beeinflussen die Steifigkeit. Mit zunehmendem Abstand des Kopfes von der Säule wirken die Schnittkräfte über einen längeren Hebelarm. Die Maschine muss ihre Ausrichtung auch in ausgefahrener Stellung halten. Leichtgängige Bewegung mit kontrolliertem Spiel und wirksamen Klemmungen ist für wiederholbare Bohrungen entscheidend.
Der Pinolenhub bestimmt die erreichbare Tiefe, ohne Ausleger oder Werkstück zu versetzen. Ein Tiefenanschlag erleichtert wiederholbare Sacklochbohrungen, Plansenkungen und Kegelsenkungen. Bei der Einstellung ist die Geometrie der Bohrerspitze zu berücksichtigen, da sie über den zylindrischen Bereich der Bohrung hinausreicht.
Die Spindelaufnahme legt fest, welche Werkzeuge montiert werden können. LTF Radialbohrmaschinen verwenden je nach Ausführung Kegelaufnahmen für Bohrer, Reibahlen, Senker, Bohrfutter und Adapter. Die Kegelflächen müssen sauber, trocken und unbeschädigt sein. Schmutz, Öl oder Druckstellen verursachen Rundlauffehler, Vibrationen oder das Lösen des Werkzeugs.
OPTIMUM Radialbohrmaschinen können Bohrfutter oder zur jeweiligen Maschine passende Aufnahmen besitzen. Das Bohrfutter muss den zylindrischen Schaft gleichmäßig greifen, ohne auf den Spannuten zu schließen. Der Schlüssel ist unmittelbar nach dem Spannen zu entfernen. Große Werkzeuge dürfen nur mit dem vom Hersteller vorgesehenen Aufnahmesystem montiert werden.
Die Spindeldrehzahl richtet sich nach Werkzeugdurchmesser, Schneidstoff, Werkstückmaterial und Bearbeitungsart. Größere Werkzeuge benötigen gewöhnlich eine niedrigere Drehzahl. Eine zu hohe Drehzahl erzeugt Wärme und Verschleiß. Eine unnötig niedrige Drehzahl kann in Verbindung mit falschem Vorschub Vibrationen und eine ungleichmäßige Oberfläche hervorrufen.
Bei riemengetriebenen Modellen wird die Drehzahl durch Umlegen der Riemen auf den Riemenscheiben geändert, ausschließlich bei vom Netz getrennter Maschine. Industrielle LTF Radialbohrmaschinen können mechanische Getriebe für unterschiedliche Drehzahl- und Drehmomentbereiche besitzen. Die Auswahl erfolgt nach Maschinenanleitung; Gänge dürfen nicht mit Gewalt oder unvollständig eingelegt werden.
Der Vorschub erfolgt manuell oder bei entsprechend ausgestatteten LTF Maschinen automatisch. Der Handvorschub bietet Gefühl beim Anbohren, mit kleinen Werkzeugen und beim Annähern an unregelmäßige Flächen. Automatischer Vorschub verbessert die Gleichmäßigkeit bei wiederholten Bohrungen und größeren Werkzeugen, muss jedoch zu Werkstoff, Bohrer und Tiefe passen.
Zu geringer Vorschub führt zum Reiben der Schneiden, erhöht die Temperatur und kann bestimmte Werkstoffe verfestigen. Zu hoher Vorschub überlastet Werkzeug, Spindel und Getriebe und kann Abweichungen oder Werkzeugbruch verursachen. Die Spanform muss zum Material passen. Unregelmäßige Geräusche, Vibrationen oder plötzliche Widerstandsänderungen erfordern eine Unterbrechung und Kontrolle.
Allgemeine Stähle werden meist mit HSS-Bohrern oder geeignet legierten und beschichteten Werkzeugen bearbeitet. Legierte Stähle und Edelstahl erfordern kontrollierte Drehzahlen, positiven Vorschub und wirksamen Kühlschmierstoff. Ein zu leichter Vorschub bei Edelstahl kann Reibung und Kaltverfestigung hervorrufen.
Gusseisen benötigt Werkzeuge, die seiner abrasiven Wirkung widerstehen. Kurze Späne und Staub dürfen sich nicht auf Führungen, Klemmungen und Grundbett ansammeln. Ob Kühlschmierstoff eingesetzt wird, hängt von Gussart, Werkzeug und Prozess ab.
Aluminium und Leichtmetall erfordern scharfe Schneiden, offene Spannuten und Bedingungen, die Materialanhaftung begrenzen. Eine Aufbauschneide verändert die Bohrungsgröße und erhöht das Drehmoment. Geeignete Schmierung und regelmäßige Spanräumzyklen halten die Nuten frei.
Messing, Bronze, Kupfer und weitere Nichteisenlegierungen verhalten sich unterschiedlich. Einige erzeugen kurze Späne, andere ziehen den Bohrer in das Werkstück oder bilden lange Späne. Die Schneidengeometrie muss zum tatsächlichen Werkstoff passen und darf nicht unverändert aus einer Stahlbearbeitung übernommen werden.
Kunststoffe benötigen geringe Wärmeentwicklung und eine Unterstützung nahe der Bohrstelle. Zu hohe Temperatur kann das Material schmelzen, Spannuten verstopfen, die Bohrung verformen oder starke Grate erzeugen. Dünne, transparente und spröde Kunststoffe werden an der Austrittsseite abgestützt und mit vorsichtigen Parametern erprobt.
Bei tiefen Bohrungen wird der Bohrer regelmäßig zurückgezogen, um Späne zu entfernen. Ein weiterer Vorschub mit gefüllten Spannuten erhöht Drehmoment und Bruchgefahr. Kühlschmierstoff unterstützt den Prozess, ersetzt die mechanische Spanabfuhr jedoch nicht. Große Tiefen können Spezialwerkzeuge und angepasste Bohrzyklen verlangen.
Für große Bohrungsdurchmesser kommen Pilotbohrung, Stufenbohrer, Kernbohrer oder eine geplante Werkzeugfolge infrage. Die Pilotbohrung darf nicht zu groß sein, weil der nachfolgende Bohrer sonst einen Teil seiner Selbstzentrierung verliert. Die Lösung muss zu Drehmoment, Drehzahlbereich, Spindelaufnahme und Maschinensteifigkeit passen.
LTF Radialbohrmaschinen können bei geeigneten Bedienelementen und Vorrichtungen zum Gewindeschneiden eingesetzt werden. Erforderlich sind eine sichere Drehrichtungsumkehr, kontrollierter Vorschub und eine geeignete Werkzeugaufnahme. Eine anfängliche Fehlstellung kann das Gewinde beschädigen oder den Gewindebohrer brechen.
Reiben benötigt eine Bohrung mit richtigem Aufmaß, genaue Werkzeugausrichtung, reduzierte Drehzahl und gleichmäßigen Vorschub. Eine Reibahle dient nicht zur Korrektur großer Lagefehler. Plansenken und Kegelsenken verlangen steife Aufspannung, damit keine Rattermarken oder ungleichmäßigen Flächen entstehen.
Ein verschiebbarer Kopf und Radialausleger machen die Maschine nicht zur Fräsmaschine. Spindel und Pinole sind überwiegend für axiale Kräfte konstruiert. Seitliche Bearbeitungen sind nur zulässig, wenn die Maschine ausdrücklich dafür freigegeben ist und eine geeignete Werkzeugaufnahme verwendet wird. Ein normales Bohrfutter ist kein Fräswerkzeughalter.
Kühlschmierstoff reduziert Reibung und Temperatur, verbessert die Spanabfuhr und verlängert die Werkzeugstandzeit. Industrielle LTF Maschinen können ein integriertes Kühlsystem für kontinuierliche Bearbeitung besitzen. Der Strahl muss die Schneidzone erreichen, ohne sich auf Verkehrsflächen zu verteilen. Tank, Pumpe und Filter benötigen regelmäßige Pflege.
Vor dem Kauf sind radiale Reichweite, Arbeitshöhe, Kopfweg, Auslegerschwenkung, Säulensteifigkeit, Pinolenhub, Spindelaufnahme, Drehzahlbereiche, Vorschübe, Tisch, Grundbett, Kühlanlage, Schutzvorrichtungen und Klemmungen zu vergleichen. Auch Werkstückgewicht sowie Lade-, Stütz- und Spannmethode müssen berücksichtigt werden.
OPTIMUM Radialbohrmaschinen eignen sich für Wartung, Handwerk, Werkstätten und Labore, die eine kompakte Maschine für schwer zugängliche Bohrpositionen benötigen. LTF Radialbohrmaschinen sind für mechanische Werkstätten, Werkzeugbau, Schlosserei, Maschinenbau, industrielle Instandhaltung und Überholungsabteilungen vorgesehen, die große oder schwere Bauteile bearbeiten.
Zur Wartung gehören die Reinigung der Führungen, die Kontrolle der Klemmungen, die Prüfung von Pinolenspiel und Spindel, die Schmierung von Säule und Ausleger nach Vorgaben von OPTIMUM oder LTF sowie die Pflege des vorhandenen Kühlsystems. Späne und Schleifstaub dürfen nicht auf Gleitflächen verbleiben, da sie Verschleiß beschleunigen und die Positioniergenauigkeit beeinträchtigen.
Vor dem Start sind Werkstückspannung, Auslegerstellung und -klemmung, Kopfklemmung, Werkzeugmontage, Drehzahl, Vorschub und Schutzvorrichtungen zu prüfen. Der Bohrfutterschlüssel muss entfernt sein. Handschuhe, lose Kleidung, offene Haare und persönliche Gegenstände dürfen nicht in die Nähe rotierender Bauteile gelangen. Eine passende Auswahl und sorgfältige Einrichtung ermöglichen mit OPTIMUM und LTF Radialbohrmaschinen flexible, präzise und produktive Bearbeitungen im professionellen Einsatz.