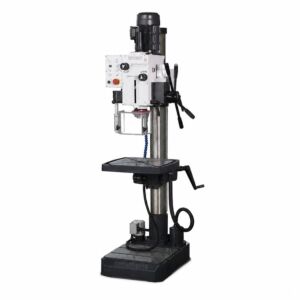
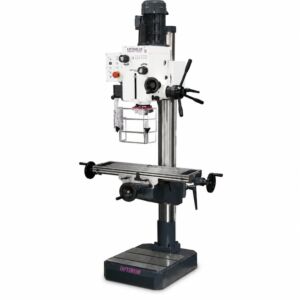
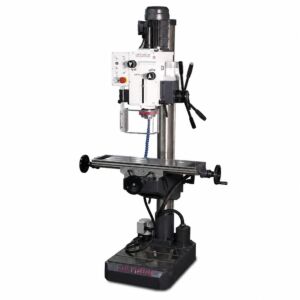
Getriebebohrmaschinen von LTF und OPTIMUM sind stationäre Maschinen zum präzisen, wiederholbaren und kontrollierten Bohren von Stahl, Gusseisen, Edelstahl, Leichtmetall, Nichteisenmetall, Kunststoff und geeigneten technischen Werkstoffen. Das mechanische Zahnradgetriebe überträgt auch bei niedrigen Spindeldrehzahlen ein nutzbares Drehmoment. Dies ist besonders beim Einsatz größerer Bohrer, Kegelschaftwerkzeuge, Reibahlen, Kegel- und Plansenker sowie geeigneter Gewindebohrer von Vorteil.
Die Kategorie umfasst LTF und OPTIMUM Getriebebohrmaschinen als Tisch- und Säulenausführung, Maschinen mit verstellbarem oder schwenkbarem Tisch, Varianten mit Kreuztisch sowie Ausführungen mit manuellem oder automatischem Pinolenvorschub. Alle arbeiten mit einer formschlüssigen Getriebeübertragung, unterscheiden sich jedoch in Steifigkeit, Abmessungen, Arbeitsbereich, Spindelaufnahme, Pinolenhub, Ausladung, Drehzahlstufen, Tisch und Positioniereinrichtungen.
Im Unterschied zu einer ausschließlich riemengetriebenen Maschine verwendet eine Getriebebohrmaschine ein mechanisches Schaltgetriebe, um das Verhältnis zwischen Motor und Spindel zu verändern. Eine kurze Übersetzung reduziert die Drehzahl und erhöht das verfügbare Drehmoment. Ein schneller Bereich ist für kleinere Werkzeuge und Werkstoffe geeignet, die eine höhere Schnittgeschwindigkeit erlauben. Der Vorteil besteht nicht nur in der Anzahl der wählbaren Drehzahlen, sondern auch in einer gleichmäßigen Kraftübertragung unter Last.
Die Maschine besteht aus Grundplatte, Säule, Tisch, Kopf, Getriebe, Spindel und Pinole. Eine steife Säule und ein robuster Kopf begrenzen Durchbiegung und Schwingungen beim Eintritt des Bohrers. Kompakte Maschinen müssen auf einer stabilen Werkbank befestigt werden, während Säulenausführungen eine geeignete Bodenverankerung benötigen. Eine unzureichende Aufstellung kann Vibrationen, unrunde Bohrungen und ungleichmäßigen Werkzeugverschleiß verursachen.
Im Kopf befinden sich die Zahnräder und Mechanismen zur Übertragung der Motorleistung auf die Spindel. Schalthebel und Wahlschalter dürfen nur in den von LTF oder OPTIMUM vorgesehenen Kombinationen stehen. Die Gangwahl erfolgt grundsätzlich bei stillstehender Spindel, sofern die Anleitung der einzelnen Maschine nichts anderes bestimmt. Ein unvollständiger Eingriff kann die Verzahnung beschädigen, Geräusche erzeugen oder zum Herausspringen des Gangs führen.
Die Drehzahl richtet sich nach Werkzeugdurchmesser, Schneidstoff, Werkstückmaterial, Bohrtiefe und Bearbeitungsart. Mit zunehmendem Durchmesser muss die Spindeldrehzahl im Allgemeinen reduziert werden. Ein kleiner Bohrer benötigt meist eine höhere Drehzahl, reagiert jedoch empfindlicher auf Biegung und Bruch. Ein großer Bohrer erzeugt mehr Drehmoment und Wärme und verlangt einen niedrigeren Drehzahlbereich, eine steife Maschine und sichere Werkstückspannung.
Vor dem Bohren wird das Bauteil mit Schraubstock, Spannpratzen, Zugankern, Prismen, Formbacken oder einer Sondervorrichtung unterstützt und gespannt. Es darf niemals direkt mit den Händen gehalten werden. Erfasst der Bohrer das Material, kann das Getriebe ein beträchtliches Drehmoment auf das Werkstück übertragen. Dieses Risiko ist bei großen Werkzeugen und beim Austritt aus dem Material besonders hoch.
Platten und prismatische Teile werden üblicherweise in einem am Tisch befestigten Schraubstock gespannt. Die Auflageflächen müssen sauber und frei von Spänen sein. Rückstände zwischen Tisch, Schraubstock und Werkstück können Position und Rechtwinkligkeit der Bohrung verändern. Bei Durchgangsbohrungen wird unter der Austrittsstelle Freiraum oder eine geeignete Opferunterlage benötigt.
Wellen, Rohre und runde Bauteile müssen in Prismen oder profilierten Backen liegen. Rundmaterial auf einer ebenen Fläche kann sich drehen, sobald der Bohrer schneidet. Dünnwandige Rohre benötigen eine kontrollierte, verteilte Spannkraft, damit die Verformung weder Bohrungsposition noch Geometrie verändert.
Lange Profile und Werkstücke werden mit Ständern oder Rollenauflagen auf Tischhöhe unterstützt. Ein frei überstehender Teil wirkt als Hebel auf den Schraubstock und kann das Bauteil verschieben. Die Orientierung muss verhindern, dass eine unbeabsichtigte Drehung das Werkstück zum Bediener oder gegen die Bedienelemente bewegt.
Der höhenverstellbare Tisch passt die LTF oder OPTIMUM Getriebebohrmaschine an Werkstückhöhe und Werkzeuglänge an. Er sollte so nah wie möglich an der Bearbeitungsstelle stehen, ohne den erforderlichen Pinolenweg einzuschränken. Eine kurze Pinolenauskragung verbessert die Steifigkeit und verringert seitliche Auslenkungen.
Schwenk- oder wegklappbare Tische schaffen Raum unter der Spindel, damit hohe Werkstücke auf der Grundplatte positioniert werden können. Das Bauteil muss auf steifen Unterlagen stehen und sicher gespannt sein. Lose gestapelte Klötze und Zwischenlagen können unter der axialen Vorschubkraft verrutschen.
LTF und OPTIMUM Getriebebohrmaschinen mit Kreuztisch ermöglichen eine Bewegung des Werkstücks in zwei horizontalen Achsen. Dies ist bei Lochbildern, definierten Mittenabständen und wiederkehrenden Positionierungen nützlich, weil der Schraubstock nicht fortlaufend gelöst werden muss. Für eine gute Wiederholbarkeit wird das Umkehrspiel der Spindeln berücksichtigt und die Zielposition möglichst immer aus derselben Richtung angefahren.
Ein Kreuztisch verbessert die Positionierung, macht die Bohrmaschine jedoch nicht automatisch zur Fräsmaschine. Pinole, Spindel und Lager sind hauptsächlich für axiale Kräfte ausgelegt. Bearbeitungen mit Querkräften sind nur zulässig, wenn sie von LTF oder OPTIMUM ausdrücklich freigegeben sind und eine für seitliche Belastungen geeignete Werkzeugaufnahme verwendet wird.
Die Bohrungsposition wird durch Anreißen, Ankörnen, Bohrschablone oder Kreuztischkoordinaten festgelegt. Ein NC-Anbohrer oder ein kurzes steifes Werkzeug verbessert den Ansatz. Nach dem Spannen ist die Übereinstimmung zwischen Werkzeug und Zentrum erneut zu kontrollieren, weil Schraubstock oder Spannpratzen das Bauteil geringfügig verschieben können.
Beim Eintritt auf einer gekrümmten oder geneigten Fläche sowie nahe einer Kante verläuft der Bohrer leichter. Eine kleine ebene Eintrittsfläche, Führungsbuchse oder ein steifes Zentrierwerkzeug kann einen kontrollierten Ansatz erzeugen. Die Vorrichtung muss eine seitliche Bewegung des Bauteils beim ersten Werkzeugkontakt verhindern.
Die Spindelaufnahme ist ein wichtiges Auswahlmerkmal. LTF und OPTIMUM Getriebebohrmaschinen können Kegelaufnahmen für die direkte Montage von Bohrern, Reibahlen, Senkern, Bohrfuttern und geeigneten Adaptern besitzen. Ein größerer Werkzeugkegel kann im Allgemeinen höhere Drehmomente und anspruchsvollere Werkzeuge aufnehmen, muss aber zum gesamten vorgesehenen Arbeitsbereich passen.
Kegelflächen müssen sauber, trocken und unbeschädigt sein. Öl, Späne und Schmutz verringern die Kontaktfläche, verursachen Rundlauffehler und können das Werkzeug lösen. Adapter sollten nur verwendet werden, wenn sie erforderlich sind, da jede zusätzliche Verbindung die Auskragung vergrößert und die Steifigkeit reduzieren kann.
Ein Bohrfutter ist für zylindrische Schäfte innerhalb seines Spannbereichs geeignet. Die Backen müssen den Schaft und nicht die Spannuten greifen. Das Werkzeug wird gleichmäßig gespannt und der Schlüssel vor dem Start entfernt. Kegelschaftwerkzeuge sollten möglichst direkt in die vorgesehene Spindelaufnahme eingesetzt werden.
Der Handvorschub lässt den Bediener Werkzeugeintritt, Spanbildung und Änderungen des Schnittwiderstands wahrnehmen. Er eignet sich für Zentrierarbeiten, kleine Bohrungen, unregelmäßige Oberflächen und Einzelteile. Die Vorschubkraft muss gleichmäßig und dem Werkzeug angepasst sein. Zu geringer Vorschub verursacht Reibung, während zu hoher Vorschub Werkzeug, Spindel und Getriebe überlastet.
Bei OPTIMUM Getriebebohrmaschinen mit automatischem Vorschub bewegt sich die Pinole mit gleichmäßigerer Geschwindigkeit. Dies verbessert die Wiederholbarkeit und verringert die Bedienerbelastung bei regelmäßigen Arbeitszyklen. Vor dem Einschalten muss der Vorschub zu Werkstoff, Werkzeugdurchmesser und Bohrtiefe passen. Der Endanschlag ist korrekt einzustellen.
Der automatische Vorschub darf nicht unbeaufsichtigt laufen. Angesammelte Späne, verschlissene Schneiden oder Unterschiede in der Werkstoffhärte können die Belastung plötzlich erhöhen. Der Bediener muss den Zyklus unterbrechen und den Vorschub ausschalten können. Beim ersten Kontakt und beim Austritt kann je nach Maschine eine manuelle Kontrolle günstiger sein.
Der Tiefenanschlag ermöglicht wiederholbare Sacklochbohrungen, Plansenkungen und kontrollierte Kegelsenkungen. Die Einstellung wird an einem Muster geprüft. Da die kegelige Bohrerspitze tiefer als der voll ausgebildete Bohrungsdurchmesser reicht, sind Gesamtbohrtiefe und nutzbare zylindrische Tiefe zu unterscheiden.
Allgemeine Stähle werden üblicherweise mit HSS-Spiralbohrern oder anwendungsgerecht legierten und beschichteten Werkzeugen bearbeitet. Drehzahl und Vorschub sollen einen kontinuierlichen Schnitt erzeugen. Gleichmäßige Späne und stabile Vorschubkraft zeigen eine arbeitende Schneide, während Quietschen und feiner Abrieb auf Reibung, Verschleiß oder falsche Parameter hinweisen können.
Legierte Stähle und Edelstahl erfordern wärmebeständige Werkzeuge, kontrollierte Drehzahl, positiven Vorschub und geeigneten Kühlschmierstoff. Ein zu geringer Vorschub kann die Oberfläche verfestigen. Der Bohrer findet anschließend schwerer in den Schnitt zurück und überhitzt schneller.
Gusseisen wirkt abrasiv und benötigt geeignete Werkzeuge. Seine kurzen Späne und staubartigen Rückstände müssen von Tisch, Führungen und Getriebebereich entfernt werden, ohne in die Maschine zu gelangen. Der Einsatz von Kühlschmierstoff richtet sich nach Gussart, Werkzeug und Prozess.
Aluminium und Leichtmetall benötigen scharfe Schneiden und Spannuten mit genügend Raum für voluminöse Späne. Anhaftendes Material verändert die Schneidengeometrie, erhöht das Drehmoment und kann zu maßlich fehlerhaften Bohrungen führen. Ein geeigneter Schmierstoff und regelmäßiges Zurückziehen halten die Nuten frei.
Messing, Bronze, Kupfer und andere Nichteisenlegierungen zeigen unterschiedliche Schnittverhalten. Manche Werkstoffe ziehen den Bohrer in das Bauteil, andere erzeugen lange oder leicht brechende Späne. Werkzeuggeometrie und Bearbeitungswerte müssen zur tatsächlichen Legierung passen.
Kunststoffe benötigen eine sorgfältige Temperaturkontrolle. Eine zu hohe Drehzahl, stumpfe Schneiden oder ein längerer Stillstand im Loch können den Werkstoff schmelzen und die Spannuten verstopfen. Dünne Teile müssen nahe der Austrittsstelle unterstützt werden. Spröde und transparente Kunststoffe erfordern mäßige Spannkraft und Vorversuche.
Bei tiefen Bohrungen wird das Werkzeug regelmäßig zurückgezogen, um die Späne aus den Nuten zu entfernen. Gefüllte Spannuten erhöhen das Drehmoment und können den Bohrer blockieren oder brechen. Bei langspanenden Werkstoffen und kleinen Spannuten sind häufigere Räumzyklen erforderlich.
Große Bohrungen können eine Pilotbohrung, einen Stufenbohrer, einen Kernbohrer oder ein Spezialwerkzeug erfordern. Die Vorbohrung muss richtig dimensioniert sein. Ist sie zu groß, verliert der nachfolgende Bohrer die Führung durch seinen mittleren Schneidenbereich und kann ungleichmäßig eingreifen.
Kegelsenken benötigt ein steifes Werkzeug, eine geeignete Drehzahl und gleichmäßigen Vorschub. Zu starke Vibrationen erzeugen facettierte oder markierte Oberflächen. Plansenken setzt eine richtig vorbereitete Führungsbohrung und eine stabile Werkstückauflage voraus. Reiben erfordert eine Bohrung mit kontrolliertem Aufmaß und dient nicht zur Korrektur großer Lagefehler.
Gewindeschneiden ist nur mit dafür ausgerüsteten LTF oder OPTIMUM Getriebebohrmaschinen zulässig, deren Steuerung die notwendige Umkehrung und Kontrolle ermöglicht. Der Gewindebohrer muss zur vorbereiteten Bohrung fluchten und in einer geeigneten Aufnahme sitzen. Drehzahl, Schmierung und Umkehrung richten sich nach Werkstoff, Gewindesteigung und Werkzeuggröße.
Das Zahnradgetriebe wird nach den Anweisungen von LTF oder OPTIMUM gewartet. Schmierstoffstand und -zustand sind, soweit vorgesehen, regelmäßig zu prüfen. Neue Geräusche, Schläge, Vibrationen oder erhöhte Temperatur können auf unvollständigen Eingriff, mangelhafte Schmierung, Verschleiß oder Überlastung hinweisen.
Kühlschmierstoff verbessert Werkzeugstandzeit, Spanabfuhr und Bohrungsqualität. Er muss mit Werkstück und nachfolgenden Behandlungen verträglich sein. Späne dürfen bei rotierender Spindel weder mit der Hand entfernt noch mit Druckluft weggeblasen werden. Pinsel, Haken und Absaugung kommen erst nach vollständigem Stillstand zum Einsatz.
Vor dem Kauf sind Getriebeaufbau und Drehzahlstufen, verfügbares Drehmoment, Spindelaufnahme, Pinolenhub, Abstände zwischen Spindel, Tisch und Säule, Tischgröße und Tischbewegung, manueller oder automatischer Vorschub, Spindelrundlauf, Kühlsystem, Schutzvorrichtungen und Zubehör zu vergleichen. Die Motorleistung muss zusammen mit der Getriebeauslegung betrachtet werden und ist nicht der einzige Leistungsindikator.
Eine LTF oder OPTIMUM Tischausführung eignet sich, wenn kompakte Abmessungen und ein gutes Drehmoment bei niedriger Drehzahl benötigt werden. Eine Säulenmaschine bietet mehr vertikalen Arbeitsraum für hohe Komponenten. Der Kreuztisch unterstützt Lochbilder und wiederholte Positionierungen, während automatischer Vorschub bei regelmäßigen Arbeitszyklen und gleichmäßig zuzuführenden Werkzeugen vorteilhaft ist.
LTF und OPTIMUM Getriebebohrmaschinen werden in mechanischen Werkstätten, Werkzeugbauten, Schlossereien, Maschinenbaubetrieben, Wartungs- und Reparaturabteilungen, bei Werkzeugmaschinenüberholungen, im Anlagenbau, in der Ersatzteilfertigung, im Prototypenbau und in der technischen Ausbildung eingesetzt. Typische Bauteile sind Platten, Flansche, Halter, Schutzabdeckungen, Wellen, Buchsen, Vorrichtungen und Ersatzteile.
Zur Wartung gehören die Reinigung des Tischs, die Kontrolle des Pinolenspiels, die Prüfung von Spindel und Bohrfutter, die Kontrolle der Klemmungen, die Wartung des Getriebes sowie die Inspektion des automatischen Vorschubs. Interne Einstellungen dürfen nur bei vom Netz getrennter Maschine und von fachkundigem Personal vorgenommen werden.
Vor jeder Bearbeitung sind Maschinenbefestigung, Werkstückspannung, vollständiger Gangeingriff, Werkzeugmontage, Entfernung des Bohrfutterschlüssels, Schutzvorrichtungen und Tiefenanschlag zu kontrollieren. Eine geeignete Auswahl und fachgerechte Nutzung ermöglichen mit LTF und OPTIMUM Getriebebohrmaschinen hohes Drehmoment, Präzision, Vielseitigkeit und wiederholbare Ergebnisse in Werkstatt und Produktion