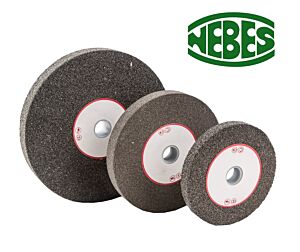
Schleifscheiben für Doppelschleifmaschinen
Schleifscheiben für Doppelschleifmaschinen sind gebundene Schleifwerkzeuge zum Schleifen, Entgraten, Korrigieren der Geometrie, Feinbearbeiten und Schärfen metallischer Bauteile. Sie bestehen aus Schleifkörnern, die durch eine Bindung zusammengehalten werden. Zwischenräume ermöglichen die Aufnahme und Abfuhr der Späne sowie die Erneuerung der schneidenden Oberfläche. Obwohl Schleifscheiben äußerlich ähnlich erscheinen können, unterscheiden sie sich erheblich hinsichtlich Schleifmittel, Körnung, Härtegrad, Struktur, Bindung und Einsatzgebiet. Die richtige Auswahl muss deshalb Maschine, Werkstoff und gewünschtes Ergebnis berücksichtigen.
Eine Schleifscheibe arbeitet nicht mit einer einzigen Schneide. Jedes Schleifkorn wirkt wie ein kleiner Schneidkeil, dringt in den Werkstoff ein und bildet einen Span. Stumpf gewordene Körner müssen brechen oder von der Bindung freigegeben werden, damit neue Schneidkanten entstehen. Erfolgt diese Selbsterneuerung richtig, bleibt die Scheibe schnittfreudig. Bleiben verbrauchte Körner zu lange an der Oberfläche, kann die Scheibe verglasen und zunehmend reiben. Dadurch steigen Anpressdruck, Temperatur und die Gefahr einer Werkstückschädigung.
Die Scheibenspezifikation enthält wesentlich mehr Informationen als die Farbe. Die Kennzeichnung beschreibt normalerweise Schleifmittelgruppe, Körnung, Härtegrad, Struktur, Bindung und zulässige Einsatzbedingungen. Kennzeichnungssysteme können sich zwischen Herstellern unterscheiden. Eine Ersatzscheibe darf deshalb nicht allein nach Aussehen oder einem Teil der Bezeichnung ausgewählt werden. Die vollständige Kennzeichnung ist mit den Maschinenangaben und der vorgesehenen Bearbeitung abzugleichen.
Korundschleifmittel werden häufig für Kohlenstoffstahl, Werkzeugstahl und andere Eisenwerkstoffe mit hoher Zugfestigkeit verwendet. Friablere Korundarten erneuern ihre Schneidkanten leichter und können sich für das Schärfen und für temperaturkritische Arbeiten eignen. Helle Schleifscheiben, die häufig mit dem Schärfen von Schnellarbeitsstahl verbunden werden, müssen dennoch anhand ihrer vollständigen Spezifikation und nicht allein nach ihrer Farbe ausgewählt werden.
Siliciumcarbid besitzt sehr harte und scharfe Körner und kann für Gusseisen, Nichteisenmetalle, Werkstoffe mit geringerer Zugfestigkeit sowie bestimmte Anwendungen an Hartmetall oder nichtmetallischen Materialien geeignet sein. Die Eignung hängt von der gesamten Scheibenformulierung und der vom Hersteller angegebenen Verwendung ab. Keramische Schleifmittel, Zirkonkorund, Diamant und kubisches Bornitrid besitzen unterschiedliche Eigenschaften und dürfen nur bei kompatiblen Werkstoffen, Maschinen und Aufnahmesystemen eingesetzt werden.
Die Körnung beeinflusst Materialabtrag und Oberflächenqualität. Eine grobe Körnung bietet größere Spanräume, dringt leichter ein und entfernt ausgeprägte Grate, Gussreste und überschüssiges Material effizient. Sie hinterlässt deutlichere Schleifspuren und bietet weniger Kontrolle bei geometrisch empfindlichen Bereichen. Eine mittlere Körnung eignet sich zum allgemeinen Entgraten. Eine feine Körnung erzeugt eine gleichmäßigere Oberfläche und ist zum Feinbearbeiten und Schärfen geeignet, kann aber bei hohem Druck oder unzureichend offener Oberfläche Wärme erzeugen.
Der Härtegrad der Schleifscheibe beschreibt nicht die Härte des Schleifkorns, sondern die Haltekraft der Bindung. Eine relativ weiche Scheibe gibt verbrauchte Körner leichter frei und legt neue Schneidkanten offen, was bei harten Werkstoffen vorteilhaft sein kann. Eine härtere Scheibe hält ihre Form besser und kann für weichere Werkstoffe oder Anwendungen mit geringem Scheibenverschleiß geeignet sein, sofern sie nicht zusetzt. Kontaktfläche, Anpressdruck, Kühlung und Maschinensteifigkeit beeinflussen die Auswahl zusätzlich.
Die Struktur beschreibt den Abstand zwischen den Schleifkörnern. Eine offene Struktur bietet mehr Spanraum, begrenzt das Zusetzen und kann den Wärmeeintrag reduzieren. Sie ist für weiche und duktile Werkstoffe, größere Kontaktflächen und Anwendungen mit hohem Bedarf an Spanabfuhr vorteilhaft. Eine dichtere Struktur besitzt mehr Schleifpunkte und kann eine gleichmäßige Oberfläche unterstützen, benötigt jedoch geeignete Arbeitsbedingungen, damit sie nicht verstopft.
Die Bindung hält Schleifkörner und Struktur zusammen und beeinflusst Festigkeit, Elastizität und Arbeitsverhalten. Keramisch gebundene Schleifscheiben sind beim Schleifen auf Doppelschleifmaschinen wegen ihrer Stabilität und Formhaltigkeit verbreitet. Andere Bindungen werden eingesetzt, wenn höhere Elastizität, Stoßfestigkeit oder besondere Eigenschaften erforderlich sind. Die Bindungsart beeinflusst auch Montage, Prüfung und Abrichten; unterschiedliche Scheibentypen dürfen nicht automatisch gleich behandelt werden.
Vor dem Kauf müssen Scheibenform, Außendurchmesser, Breite, Bohrung, mögliche Buchse und Kompatibilität mit Spindel, Flanschen und Schutzhaube geprüft werden. Die Abmessungen müssen den Vorgaben des Maschinenherstellers entsprechen. Eine zu breite Scheibe kann die Schutzvorrichtung behindern oder nicht richtig geklemmt werden. Eine unpassende Bohrung darf nicht mit Kraft auf die Spindel geschoben oder eigenmächtig verändert werden. Buchsen und Adapter müssen für die betreffende Scheibe zugelassen sein und dürfen keine unzulässigen Spannungen erzeugen.
Die auf der Schleifscheibe angegebene Höchstgeschwindigkeit muss mit der Spindeldrehzahl kompatibel sein. Eine Scheibe darf niemals über den erklärten Einsatzbedingungen betrieben werden. Auch wenn Durchmesser und Bohrung passend erscheinen, kann eine unzulässige Geschwindigkeit die Verwendung ausschließen. Diese Prüfung ist besonders wichtig, wenn eine Ersatzscheibe nicht ursprünglich für dieselbe Maschine geliefert wurde.
Schleifscheiben müssen sorgfältig transportiert und gelagert sowie vor Stößen, Stürzen, Feuchtigkeit, ungewöhnlichen Temperaturen und instabiler Auflage geschützt werden. Sie dürfen nicht so gestapelt werden, dass konzentrierte Belastungen oder Verformungen entstehen. Vor der Montage sind beide Seitenflächen, Umfang und Bohrungsbereich auf Risse, Ausbrüche, Verformungen, Verschmutzungen und Stoßspuren zu kontrollieren. Eine beschädigte Schleifscheibe darf nicht montiert werden.
Soweit Form, Werkstoff und Bindung dies zulassen, kann die Prüfung eine Klangprobe umfassen, die nach dem vorgesehenen Verfahren von einer fachkundigen Person durchgeführt wird. Ein ungewöhnlicher Klang kann auf einen Riss hinweisen. Dieses Verfahren eignet sich nicht für jede Scheibe und ersetzt weder Sichtprüfung noch Herstelleranleitung und fachkundige Beurteilung.
Kontaktflächen von Spindel, Flanschen, Zwischenlagen und Schleifscheibe müssen sauber und frei von Fremdkörpern sein. Die Scheibe soll frei auf die Spindel passen und darf nicht aufgeschlagen oder mit Gewalt montiert werden. Kompatible, ebene und zueinander passende Flansche verteilen die Klemmkraft gleichmäßig. Wo vorgesehen, helfen elastische Zwischenlagen zwischen Scheibe und Flansch, den Druck zu verteilen und kleine Unebenheiten auszugleichen. Sie dürfen nicht weggelassen oder durch improvisierte Materialien ersetzt werden.
Die Befestigungsmutter wird nur so weit angezogen, wie es zum sicheren Halten der Schleifscheibe erforderlich ist. Zu starkes Anziehen kann Spannungen erzeugen und den Schleifkörper beschädigen. Nach der Montage müssen Schutzhauben, transparente Schutzscheiben, obere Schutzteile und Werkstückauflagen wieder korrekt eingestellt werden. Anschließend läuft die Maschine unbelastet, während sich der Bediener außerhalb der Rotationsebene befindet. Vibrationen, Seitenschlag und ungewöhnliche Geräusche erfordern ein sofortiges Abschalten.
Beim Schleifen wird das Werkstück auf der einstellbaren Auflage abgestützt und an die vordere Umfangsfläche der Schleifscheibe geführt. Der Kontakt muss innerhalb des vom Maschinenhersteller vorgesehenen Arbeitsbereichs erfolgen. Die Seitenfläche einer geraden Schleifscheibe darf nur verwendet werden, wenn sie ausdrücklich für seitliche Belastungen ausgelegt ist. Das Bauteil wird gleichmäßig angelegt und nicht so stark gedrückt, dass sich die Maschinendrehzahl deutlich verringert.
Die Werkstückauflage muss steif, stabil und ausschließlich bei stillstehender Maschine eingestellt werden. Ihr Abstand zur Schleifscheibe ist so klein wie praktikabel zu halten, wobei Herstellerangaben und geltende Sicherheitsbestimmungen maßgebend sind. Ein zu großer Spalt kann das Einziehen des Werkstücks ermöglichen. Ein zu kleiner Abstand kann zum Kontakt zwischen Scheibe und Auflage führen. Da der Scheibendurchmesser durch Gebrauch und Abrichten abnimmt, muss die Auflage regelmäßig nachgestellt werden.
Die Auflage soll das Werkstück unmittelbar an der Kontaktstelle unterstützen. Eine zu niedrige Position erschwert die Winkelkontrolle. Eine Einstellung, die nicht zur Bauteilform passt, kann das Einhaken begünstigen. Bei wiederkehrenden Bearbeitungen ist es sinnvoll, einen stabilen Bezug herzustellen, die Auflage sicher zu klemmen und jedes Bauteil mit derselben Bewegungsfolge zu präsentieren.
Beim Entfernen eines Grats wird das Bauteil so ausgerichtet, dass die Erhebung schrittweise auf das Schleifmittel trifft. Wird eine Kante direkt gegen die Drehrichtung gerichtet, kann sie einhaken oder ungleichmäßig abgetragen werden. Beim Anbringen einer Fase ist eine konstante Neigung einzuhalten. Längere Kanten werden seitlich über die Scheibenfläche bewegt, damit sich der Verschleiß verteilt.
Bleibt das Werkstück an derselben Stelle, entsteht eine Rille in der Schleifscheibe und die Wärme konzentriert sich. Kontrollierte Seitenbewegungen erhalten die Scheibengeometrie und erzeugen ein gleichmäßigeres Ergebnis. Kleine, dünne, heiße oder schwer zu greifende Bauteile benötigen geeignete Halter. Die Finger dürfen nicht in die Nähe der Scheibe gebracht werden. Sehr kleine Teile sind ohne sichere Spann- oder Haltemöglichkeit nicht zu bearbeiten.
Beim Gussputzen muss unerwünschtes Material von Funktionsflächen unterschieden werden. Formtrennlinien, Anschnitte, Speisereste, Grate, Oxidschichten und Unregelmäßigkeiten werden schrittweise entfernt. Starkes Andrücken des Gussteils erhöht Wärme, Scheibenverschleiß und das Risiko einer Geometrieveränderung. Es ist besser, geringe Materialmengen abzutragen und Radien, Kanten und Passflächen regelmäßig zu kontrollieren.
Gusseisen kann harte Oberflächenschichten, Formstoffreste und ausgeprägte Grate aufweisen. Staub und graphithaltige Rückstände können die Schleifwirkung reduzieren. Ein kompatibles Schleifmittel muss deshalb durch Abrichten offen gehalten werden. Aluminium und Leichtmetalllegierungen benötigen ausdrücklich freigegebene Schleifscheiben, da duktile Werkstoffe die Kornzwischenräume füllen können. Eine zugesetzte Scheibe erzeugt Reibung und Wärme und darf nicht mit improvisierten Verfahren wiederhergestellt werden.
Messing und Bronze erfordern kompatible Schleifmittel und mäßigen Anpressdruck. Ein aggressiver Kontakt kann Einhaken, Ausreißen und unerwünschtes Verrunden verursachen. Werden unterschiedliche Werkstoffe bearbeitet, ist es sinnvoll, Schleifscheiben den jeweiligen Materialfamilien zuzuordnen. Dadurch werden Kontaminationen begrenzt und das Verhalten des Schleifmittels bleibt vorhersehbar. Besondere Aufmerksamkeit erfordern brennbare Metallstäube sowie deren Trennung von eisenhaltigen Rückständen und Funken.
Bei der Herstellung von Kochgeschirr, Haushaltswaren, Besteck, Armaturen, Griffen, Scharnieren und Wohnaccessoires entfernen Schleifscheiben Guss- oder Stanzgrate, gleichen Ansatzstellen an, bearbeiten Kanten und bereiten Bauteile zum Satinieren, Bürsten oder Polieren vor. Die starre Schleifscheibe dient hauptsächlich dem Materialabtrag und der Geometriekorrektur. Für die abschließende dekorative Oberfläche werden normalerweise flexiblere Spezialwerkzeuge benötigt.
Die Kühlung des Werkstücks wird durch kurze Kontaktzeiten, mäßigen Druck und regelmäßige Pausen gesteuert. Wenn der Werkstoff es erlaubt, kann das Bauteil in einem getrennten Behälter abgekühlt werden. Wasser oder Kühlmittel dürfen nicht an eine trocken laufende Schleifscheibe oder an elektrische Maschinenteile gelangen. Eine Scheibe darf nur dann nass eingesetzt werden, wenn Scheiben- und Maschinenhersteller diese Arbeitsweise erlauben.
Das Abschrecken ist nicht für jedes Bauteil geeignet. Gehärtete Werkzeuge, dünne Komponenten und Werkstoffe mit besonderen metallurgischen Anforderungen können durch Temperaturschock, Verformung, Rissbildung oder Härteverlust beschädigt werden. Verfärbungen an einer Schneide können auf Überhitzung hinweisen. Eine passende, korrekt abgerichtete Scheibe und leichte Schleifdurchgänge arbeiten kühler als eine verglaste Scheibe unter hohem Druck.
Das Abrichten stellt Rundlauf, Ebenheit und Schnittfähigkeit wieder her. Das Abrichtwerkzeug muss für die Schleifscheibe geeignet und sicher abgestützt sein. Es wird gleichmäßig über die Arbeitsfläche geführt, ohne Schläge und ohne übermäßigen örtlichen Abtrag. Nach dem Abrichten müssen Werkstückauflage und einstellbare Schutzteile an den verringerten Scheibendurchmesser angepasst werden.
Eine Schleifscheibe ist zu ersetzen, wenn sie die von der Maschine zugelassene Verschleißgrenze erreicht, nicht mehr korrekt geschützt oder eingestellt werden kann, Beschädigungen aufweist, ungewöhnlich vibriert oder keine funktionsfähige Oberfläche mehr herstellen lässt. Ihre Nutzungsdauer darf nicht durch Entfernen von Schutzhauben, Verändern der Auflagen oder Verwenden nicht zugelassener Adapter verlängert werden. Der Kaufpreis ist zusammen mit Standzeit, Abtragsleistung, Oberflächenqualität sowie Aufwand für Abrichten und Austausch zu bewerten.
Vor der Bestellung müssen Maschine, Werkstoff, Arbeitsgang, Beanspruchung, gewünschte Oberfläche, Kühlverfahren und Abrichtmethode bekannt sein. Eine kombinierte Schleifmaschine kann eine andere Scheibenspezifikation benötigen als ein gewöhnlicher Doppelschleifer. Zum Schärfen sind möglicherweise andere Eigenschaften erforderlich als beim Entgraten von Gussteilen. Die richtige Schleifscheibe verbessert Produktivität, Kontrolle, Werkzeugstandzeit und Bauteilqualität und reduziert Wärme, Vibrationen und Nacharbeit.
Schleifscheiben für Doppelschleifmaschinen werden in mechanischen Werkstätten, Gießereien, Werkzeugmachereien, Metallbaubetrieben, im Formenbau, in der Armaturenfertigung, in der industriellen und landwirtschaftlichen Instandhaltung, im Fahrzeugbau sowie bei der Herstellung von Besteck, Kochgeschirr, Haushaltswaren, Griffen, Scharnieren, Möbelbeschlägen und dekorativen Artikeln eingesetzt. Professionelle Auswahl bedeutet, Maschine, Schleifmittel, Werkstoff und gewünschtes Ergebnis richtig aufeinander abzustimmen, anstatt lediglich eine maßlich austauschbare Scheibe zu wählen.