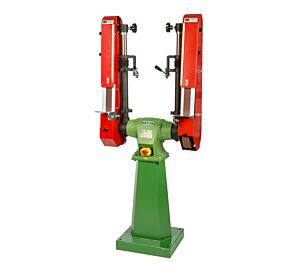
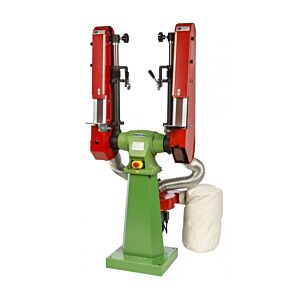
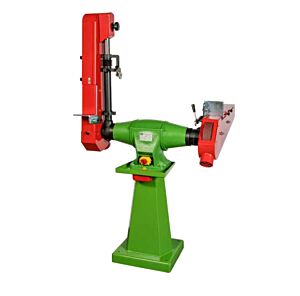
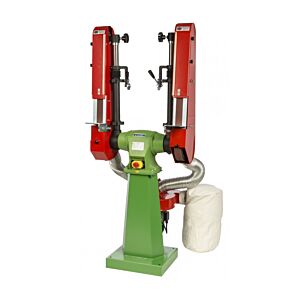
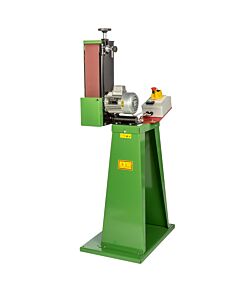
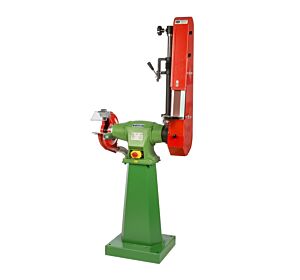
Die Bandentgratmaschinen von NEBES Elettromeccanica sind professionelle Maschinen zum Entfernen von Graten, scharfen Kanten, Gusshaut, Formtrennungsgraten, Oxidation, Schweißspuren und Bearbeitungsfehlern an Metallteilen unterschiedlicher Form und Größe. Das Sortiment umfasst kompakte Maschinen und robuste industrielle Ausführungen mit einer oder mehreren Schleifstationen, vertikaler oder horizontaler Bandanordnung, verstellbaren Werkstückauflagen sowie je nach Modell einer Schleifscheibe, rotierenden Bürste oder Absaugeinrichtung. Obwohl sämtliche Maschinen derselben Produktart angehören, unterscheiden sie sich hinsichtlich Aufbau, Arbeitskapazität, Anordnung der Stationen, Verstellmöglichkeiten und Eignung für gelegentliche, wiederkehrende oder kontinuierliche Bearbeitungen.
Ein Schleifband bietet gegenüber einer starren Schleifscheibe eine längere und progressiv wirkende Kontaktfläche. Dadurch verteilt sich der Materialabtrag über einen größeren Bereich und Übergänge können kontrolliert ausgearbeitet werden. Bandentgratmaschinen entfernen Schneidgrate, Formtrennungsnähte, Gussansätze, Oxidschichten und Schweißreste, fasen Kanten an, verrunden scharfe Ecken, bearbeiten Rohr- und Profilenden und bereiten Oberflächen auf Lackierung, Beschichtung, Satinieren oder Polieren vor. Die Bearbeitung kann an der festen Bandauflage, am Kontaktrad oder – sofern die Maschine dafür ausgelegt ist – am frei laufenden Bandabschnitt für gewölbte und unregelmäßige Flächen erfolgen.
Ebene Werkstücke werden sicher auf der verstellbaren Werkstückauflage abgestützt und gegen den durch die feste Schleifunterlage gestützten Bandabschnitt geführt. Der Anpressdruck muss gleichmäßig bleiben und das Teil sollte über die nutzbare Bandbreite bewegt werden, damit Bandverschleiß und Materialabtrag nicht auf eine Stelle konzentriert werden. Beim Anfasen dient die Werkstückauflage als geometrische Referenz. Sie wird auf die erforderliche Arbeitsposition eingestellt, bevor die Fase mit mehreren leichten Durchgängen erzeugt wird. Radien, äußere Rundungen und unregelmäßige Gussteile werden schrittweise um das Kontaktrad geführt und dabei kontinuierlich gedreht, um Facetten, Riefen und plötzliche Profilveränderungen zu vermeiden.
Eine vertikale Bandanordnung erleichtert die frontale Bearbeitung von Kanten, Stirnflächen, Haltern, Flanschen und Werkstücken, die sicher auf der Auflage abgestützt werden können. Eine horizontale Anordnung kann bei langen Profilen und seitlich zu führenden Flächen vorteilhaft sein. Geneigte Arbeitsstellungen verbessern die Zugänglichkeit ausgewählter Bereiche, sofern die Schleifeinheit vor dem Einschalten zuverlässig verriegelt wird. Lange Werkstücke benötigen zusätzliche äußere Auflagen, damit ihr Gewicht den Kontaktwinkel nicht verändert. Kleine, dünne, heiße oder schwer greifbare Teile erfordern geeignete Vorrichtungen oder Haltewerkzeuge, wobei die Hände von Band, Rollen und Einzugsstellen fernzuhalten sind.
Die Werkstückkante muss so an das Band geführt werden, dass die Bandbewegung das Teil auf der Auflage hält und es nicht anhebt oder in die Maschine zieht. Eine falsch gegen die Laufrichtung gerichtete scharfe Kante kann sich verhaken, das Schleifband beschädigen und zum Kontrollverlust führen. Vor Beginn einer Serie empfiehlt sich daher ein Versuch mit einem Musterteil, bei dem Bandrichtung, Handposition, sichere Auflage und Bewegungsablauf überprüft werden. Bei wiederkehrenden Arbeiten kann eine einfache Positioniervorrichtung die Winkelkonstanz verbessern und Unterschiede zwischen den Werkstücken reduzieren.
Die Werkstückauflage muss steif, sauber, richtig ausgerichtet und nahe am Schleifband positioniert sein, ohne dessen Lauf zu behindern. Ein zu großer Spalt kann zum Einklemmen des Werkstücks zwischen Auflage und Schleifmittel führen; ein zu geringer Abstand kann bei Bandbewegungen oder Einstellungen einen Kontakt verursachen. Der Abstand ist nach den Anweisungen von NEBES Elettromeccanica einzustellen und nach jedem Bandwechsel, jeder Positionsänderung, Bandlaufkorrektur oder Wartung zu kontrollieren. Sämtliche Einstellungen erfolgen bei stillgesetzter und von der Energieversorgung getrennter Maschine.
Die Wahl des Schleifbandes beeinflusst Abtragsleistung, Werkstücktemperatur, Standzeit und Oberflächenqualität. Eine grobe Körnung eignet sich für starke Grate, Gussansätze, Zunder, Schweißreste und größeres Aufmaß. Eine mittlere Körnung gleicht den bearbeiteten Bereich aus und reduziert die Riefen des Vorschliffs. Eine feine Körnung bereitet die Oberfläche auf optische Finisharbeiten oder nachfolgende Behandlungen vor. Der direkte Wechsel von einem sehr aggressiven zu einem extrem feinen Schleifmittel verlängert die Bearbeitung und erhöht die Wärmeentwicklung. Eine abgestufte Körnungsfolge beseitigt die Spuren der vorherigen Bearbeitung wirtschaftlicher.
Aluminiumoxid ist für zahlreiche Stähle und allgemeine Schleifarbeiten vielseitig einsetzbar. Zirkonkorund bietet einen aggressiven Abtrag und eine gute Selbstschärfung bei anspruchsvollen Anwendungen, während keramische Schleifmittel bei intensiven Arbeitszyklen und zähen Werkstoffen Vorteile bieten können. Siliziumkarbid kann für bestimmte Gusseisenwerkstoffe, Nichteisenlegierungen und Finisharbeiten geeignet sein. Für Aluminium und Leichtmetalle sind Schleifbänder mit geringer Zusetzneigung sinnvoll. Zusätzlich sind Unterlage, Flexibilität, Verbindungsart, Laufrichtung und Maschinenkompatibilität zu bewerten. Eine steife Unterlage verbessert Planheit und Kantenkontrolle, während eine flexible Unterlage Radien und Konturen besser folgt.
Beim Putzen von Gussteilen muss zwischen dünnem Formtrennungsgrat und größeren Resten von Anschnitten, Kanälen und Speisern unterschieden werden. Starke Überstände werden schrittweise reduziert, ohne sofort die endgültige Geometrie zu erreichen. Anschließend gleicht das Schleifband den Übergang zur umliegenden Oberfläche aus. Gusseisen kann eine harte äußere Gusshaut besitzen und erzeugt feinen Staub. Bei Aluminium- und Leichtmetallguss sind das Zusetzen des Bandes, die Werkstücktemperatur und brennbare Metallstäube besonders zu berücksichtigen. Messing und Bronze erfordern saubere Schleifmittel, mäßigen Druck und eine geeignete Absaugung. Gewinde, Sitze, Bezugsflächen, Funktionsradien und dünne Wandungen müssen vor unbeabsichtigtem Abtrag geschützt werden.
NEBES-Elettromeccanica-Maschinen mit zwei Schleifstationen ermöglichen es, unterschiedliche Bänder gleichzeitig montiert zu halten. Eine Station kann für den Grobabtrag und die andere für das Finish vorgesehen werden; alternativ können die Stationen verschiedenen Werkstoffen zugeordnet werden. Ein zuvor auf Kohlenstoffstahl eingesetztes Band sollte wegen der möglichen Übertragung von Eisenpartikeln nicht auf Edelstahl verwendet werden. Mit Aluminium oder anderen Leichtmetallen zugesetzte Bänder müssen ebenfalls getrennt von Arbeitsbereichen mit Eisenfunken gehandhabt werden. Werkstoffbezogen getrennte Schleifmittel verbessern die Oberflächenqualität und unterstützen ein sichereres Staubmanagement.
Bei kombinierten Ausführungen mit Schleifscheibe kann die Scheibe den Abtrag auf einen begrenzten Bereich konzentrieren, starke Grate entfernen und kleine Vorsprünge schnell reduzieren. Das Schleifband übernimmt anschließend das Verrunden und Verfeinern. Die Schleifscheibe wird nach Werkstoff, Bearbeitungsart, Schleifmittel, Körnung, Härtegrad, Struktur und Bindung ausgewählt. Abmessungen, Bohrung, Flanschsystem und zulässige Höchstgeschwindigkeit müssen vollständig zur Maschine passen. Eine zu harte Scheibe kann verglasen und an Schneidleistung verlieren; eine zu weiche Scheibe kann schnell verschleißen und ihre Form verlieren.
Vor der Montage ist die Schleifscheibe auf Risse, Abplatzungen, Stoßschäden und andere Veränderungen zu untersuchen. Sie darf ausschließlich an der dafür vorgesehenen Arbeitsfläche eingesetzt werden. Eine konventionelle Schleifscheibe darf nicht seitlich belastet werden, wenn sie nicht ausdrücklich für Seitenschliff ausgelegt ist. Das Werkstück wird sicher auf der verstellbaren Auflage gehalten und ohne Stoß an den Scheibenumfang herangeführt. Die Auflage muss entsprechend dem vom Hersteller vorgegebenen Sicherheitsabstand nahe an der Scheibe stehen. Da der wirksame Durchmesser durch Verschleiß und Abrichten abnimmt, ist diese Einstellung regelmäßig zu überprüfen. Abrichten stellt Schneidfähigkeit und Oberflächengeometrie wieder her, kann eine beschädigte Scheibe jedoch nicht sicher machen.
Ist die zweite Station mit einer rotierenden Bürste ausgestattet, kann sie leichte Oxidschichten, oberflächliche Rückstände und kleine Restgrate entfernen oder das Bauteil auf das Polieren vorbereiten. Bei der Auswahl sind Drahtwerkstoff, Bauform, Besatzdichte, Flexibilität und erforderliche Aggressivität zu berücksichtigen. Gewellte Drahtbürsten reinigen progressiver, während gezopfte Drahtausführungen stärker wirken. Die Bürste arbeitet hauptsächlich mit den Drahtspitzen und darf nicht mit übermäßigem Druck gegen das Werkstück gepresst werden. Zu hoher Druck biegt die Drähte, reduziert die Wirksamkeit und erhöht die Gefahr sich lösender Bestandteile.
Die Werkstücktemperatur wird durch ein scharfes Schleifmittel, mäßigen Druck, kurze Durchgänge und kontinuierliche Bewegung kontrolliert. Längeres Schleifen an einer einzigen Stelle kann Verfärbungen, Verzug, Veränderungen der Werkstoffeigenschaften oder Schäden an Oberflächenbehandlungen verursachen. Wird das Teil zu heiß für eine sichere Handhabung, muss die Bearbeitung unterbrochen werden. Wasser oder Kühlschmierstoff dürfen nur eingesetzt werden, wenn Maschine und Verfahren ausdrücklich für Nassbearbeitung ausgelegt sind. Dünne, gehärtete oder temperaturempfindliche Teile erfordern besonders kurze Kontaktzeiten und häufige Kontrollen.
Die Wahl zwischen einer kompakten Maschine und einer industriellen Säulenausführung hängt von Größe und Gewicht der Werkstücke, Dauer und Häufigkeit der Bearbeitung, Materialabtrag und erforderlichem Bewegungsraum ab. Eine kompakte Bandentgratmaschine eignet sich für kleinere Teile und flexible Arbeiten, benötigt jedoch eine steife und standsichere Aufstellung. Eine Säulenmaschine bietet mehr Bewegungsfreiheit und erleichtert die Handhabung langer oder sperriger Komponenten. Doppelstationen steigern die Produktivität bei aufeinanderfolgenden Grob- und Finisharbeiten. Eine integrierte oder vorbereitete Absaugung verbessert die Stauberfassung, wenn sie für den jeweiligen Werkstoff richtig ausgewählt ist.
Zu den wichtigen technischen Kaufkriterien gehören Konstruktionssteifigkeit, Standfestigkeit, ruhiger Lauf, einfache Bandspannung und Bandlaufkorrektur, Zugänglichkeit beim Schleifbandwechsel, Einstellbarkeit der Auflagen, Positionierung der Schleifeinheit, Schutz der Rollen sowie Verfügbarkeit von Ersatzbändern und Ersatzteilen. Bei kontinuierlicher Nutzung sind außerdem Ergonomie, Absaugung, Wartungsaufwand und die Möglichkeit wichtig, zwei aufeinander abgestimmte Werkzeuge montiert zu halten. Die Maschine sollte nach dem tatsächlichen Fertigungsprozess und nicht ausschließlich nach den Abmessungen des Schleifbandes ausgewählt werden.
Bandentgratmaschinen von NEBES Elettromeccanica werden in Gießereien, Schlossereien, mechanischen Werkstätten, Schweißabteilungen, im Werkzeug- und Formenbau, in der industriellen Instandhaltung sowie im Fahrzeug-, Motorrad-, Schienenfahrzeug-, Schiffbau- und Energiesektor eingesetzt. Weitere Anwendungen bestehen bei der Herstellung von Töpfen, Pfannen, Tabletts, Besteck, Griffen, Scharnieren, Armaturen, Leuchten, dekorativen Produkten und metallischem Haushaltszubehör. Stahl, Edelstahl, Gusseisen, Aluminium, Leichtmetalllegierungen, Messing und Bronze können bearbeitet werden, wenn Schleifmittel, Druck, Arbeitsfolge und Absaugung werkstoffgerecht gewählt werden.
Die regelmäßige Wartung umfasst die Kontrolle von Bandspannung und Bandlauf, Bandverbindung, Verschleiß der Schleifauflage, Sauberkeit der Rollen, Schutzvorrichtungen und Stillsetzeinrichtungen. Ausgefranste, verformte, zugesetzte oder an der Verbindung beschädigte Bänder müssen ersetzt werden. Aluminium- und Leichtmetallstäube dürfen nicht unkontrolliert gemeinsam mit Eisenstaub und Funken erfasst werden. Bediener müssen die in der Gefährdungsbeurteilung vorgesehenen Schutzausrüstungen verwenden, Kleidung, Haare und lose Gegenstände von bewegten Teilen fernhalten und dürfen keine Werkstücke bearbeiten, die nicht sicher gehalten werden können.
Tadaah unterstützt die Auswahl der Bandentgratmaschinen von NEBES Elettromeccanica durch die Bewertung von Werkstoff, Geometrie und Gewicht der Teile, Größe und Lage der Grate, gewünschter Oberfläche, Nutzungsintensität, Ergonomie und Staubmanagement. Die richtige Lösung entsteht aus dem abgestimmten Zusammenspiel von Maschine, Schleifband, optionaler Schleifscheibe oder Bürste, Werkstückauflagen und Bearbeitungsfolge. So lassen sich reproduzierbare Ergebnisse erzielen, Überhitzung begrenzen, der Schleifmittelverbrauch optimieren und die für die jeweilige professionelle Anwendung geeignete Konfiguration bestimmen.