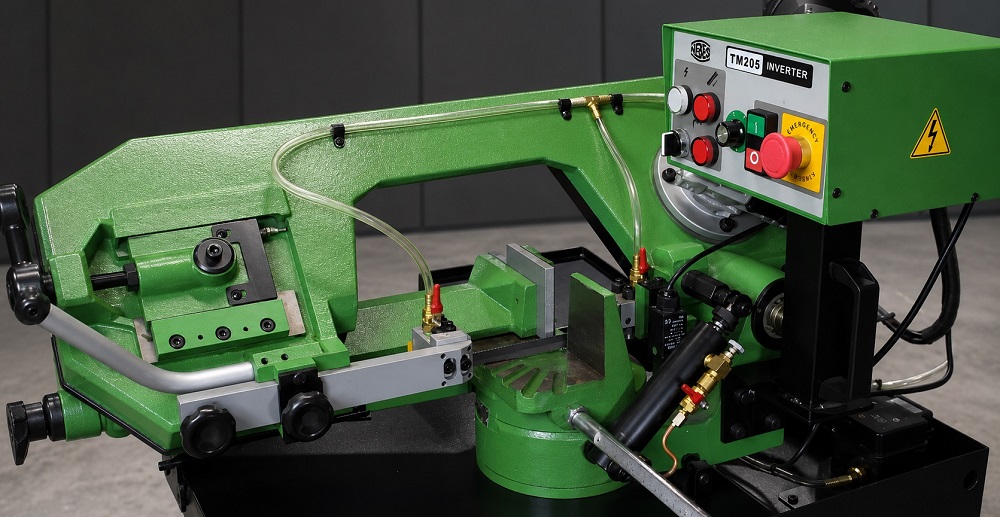
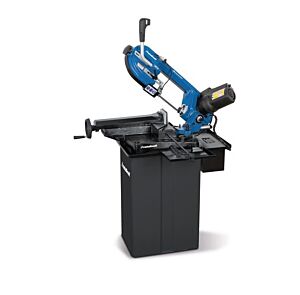
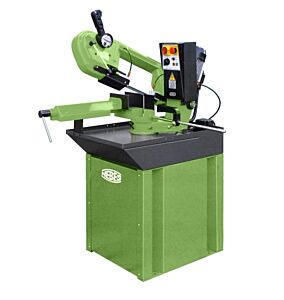
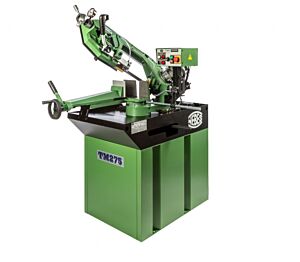
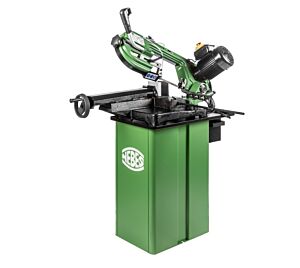
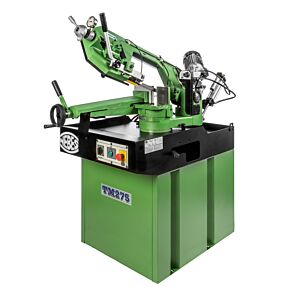
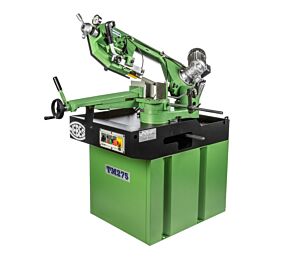
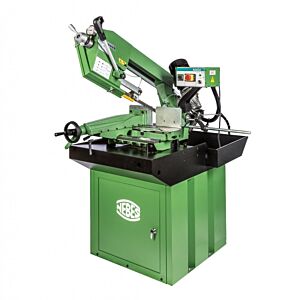
Die horizontalen Metallbandsägen von METALLKRAFT, NEBES Elettromeccanica und OPTIMUM sind stationäre Maschinen zum kontrollierten Trennen von Vollstangen, Rohren, Profilen, Materialbündeln und metallischen Bauteilen. Die Kategorie umfasst Maschinen derselben grundlegenden Bauart, die sich hinsichtlich Schnittkapazität, Steifigkeit des Sägebügels, Vorschubsystem, Geschwindigkeitsregelung, Schraubstockkonstruktion, Gehrungsschnittmöglichkeit und Kühlschmierstoffausstattung unterscheiden. Kompakte Ausführungen erfüllen die Anforderungen von Werkstätten mit wechselnden Aufgaben und begrenztem Platz, während robustere Maschinen für wiederkehrende Zyklen, größere Querschnitte und den kontinuierlichen professionellen Einsatz geeignet sind.
Bei einer horizontalen Bandsäge bleibt das Werkstück im Schraubstock gespannt, während sich der Sägebügel kontrolliert absenkt und das Sägeband in das Material führt. Das endlose Band läuft über die Bandräder, wird nahe an der Schnittzone geführt und transportiert den abgetragenen Werkstoff durch die Zahnlücken aus dem Schnitt. Diese Bauweise bietet eine gute Stabilität, ermöglicht die Kontrolle des Vorschubdrucks und vermindert die für hin- und hergehende Sägeverfahren typischen Stöße. Bei richtiger Abstimmung von Maschine, Band und Schnittparametern entstehen Schnittflächen, die mit geringem Nachbearbeitungsaufwand für Schweißen, Montage oder weitere mechanische Bearbeitung vorbereitet sind.
Je nach Modell kann das Absenken des Sägebügels manuell, schwerkraftgesteuert, hydraulisch geregelt oder in einen halbautomatischen Zyklus integriert sein. Das Absenksystem muss einen zum Werkstoff, zur Form und zum Querschnitt passenden Druck erzeugen. Eine zu schnelle Absenkung überlastet die Zähne, kann das Band ablenken und erzeugt eine unregelmäßige Oberfläche. Eine zu langsame Absenkung lässt die Zähne reiben, erhöht die Temperatur und beschleunigt den Verschleiß, ohne zwangsläufig die Genauigkeit zu verbessern. Bei hydraulisch gesteuerten Maschinen wird die Einstellung erst nach Prüfung von Sägeband, Geschwindigkeit, Werkstoff und tatsächlich eingreifendem Querschnitt vorgenommen.
Die Bandsäge muss auf einem stabilen und ebenen Boden aufgestellt werden. Eine ungleichmäßige Auflage kann Verspannungen in die Struktur einleiten und die Ausrichtung zwischen Sägebügel, Schraubstock und Arbeitsauflage beeinträchtigen. Der Bereich um die Maschine muss ausreichend Platz für das Bewegen von Stangen und Profilen bieten. Zuführ- und Abführrollenbahnen müssen auf die Höhe der Schraubstockauflage ausgerichtet sein, damit das Material beim Spannen weder angehoben noch geneigt wird.
Vor dem Einlegen in den Schraubstock ist das Werkstück von Spänen, Schmutz, Graten und losem Zunder zu reinigen. Vollstangen und Profile müssen stabil aufliegen und nahe an der Schnittlinie gespannt werden. Eine zu weit entfernte Spannung lässt einen freien Abschnitt entstehen, der schwingen kann. Übermäßiger Spanndruck kann dünnwandige Rohre und Hohlprofile verformen. Für empfindliche Werkstücke können geeignete Backen, Schutzeinsätze oder geformte Auflagen verwendet werden, sofern sie die Stabilität nicht vermindern und nicht vom Band erfasst werden können.
Runde Rohre und zylindrische Stangen müssen gegen Verdrehen gesichert werden. Winkel-, U-, T- und Kastenprofile sind nach dem Verlauf auszurichten, mit dem die Zähne in den Werkstoff eintreten. Eine Position, bei der das Band plötzlich von einer dünnen Wand auf eine wesentlich breitere Fläche trifft, kann Schläge, Schwingungen und abrupte Laständerungen verursachen. Wenn möglich, sollte das Profil so ausgerichtet werden, dass das Band einen progressiven Querschnitt durchläuft und gleichzeitig eine ausreichende Anzahl von Zähnen im Eingriff bleibt.
Das Sägen von Bündeln kann die Produktivität erhöhen, erfordert jedoch ein Spannsystem, das jedes Element vollständig fixiert. Bewegen sich Rohre oder Stangen gegeneinander, können die Zähne einhaken, ausbrechen oder ein Bauteil aus seiner Position ziehen. Bündel sind gleichmäßig und ohne Hohlräume anzuordnen, die während der Absenkung Bewegungen ermöglichen. Mehrfachspannung darf nur eingesetzt werden, wenn Schraubstock, Maschinenkapazität und Sägeband dafür geeignet sind.
Lange Werkstücke benötigen Rollenständer oder Rollenbahnen auf beiden Seiten der Bandsäge. Die Auflagen müssen das Material tragen, ohne seine Position im Schraubstock zu verändern. Eine zu niedrige Auflage lässt das Bauteil absinken; eine zu hohe kann es von der Spannfläche anheben. Während der letzten Schnittphase muss der abgetrennte Abschnitt abgestützt bleiben, damit er nicht herunterfällt, den Schnittspalt am Band schließt, die Zähne beschädigt oder eine Gefährdung verursacht.
Für Gehrungsschnitte können Bandsägen von METALLKRAFT, NEBES Elettromeccanica und OPTIMUM je nach Konstruktion einen schwenkbaren Sägebügel, einen drehbaren Schraubstock oder ein anderes Winkelbezugssystem besitzen. Vor der Einstellung sind die Drehflächen von Spänen zu reinigen, ausschließlich die vorgesehenen Verriegelungen zu lösen, der Winkel einzustellen und alle Teile wieder sicher zu fixieren. Die nutzbare Schnittkapazität kann sich bei geschwenktem Bügel verändern. Daher muss überprüft werden, ob Werkstück, Schraubstock und Band die Bewegung ohne Kollision vollständig ausführen können.
Die Winkelskala erleichtert die Einstellung, bei Bauteilen für Rahmen, Schweißkonstruktionen oder genaue Verbindungen sollte der erste Schnitt jedoch mit einem Winkel oder geeigneten Messmittel kontrolliert werden. Eine Abweichung kann nicht nur durch den Winkelanschlag entstehen, sondern auch durch Bandverformung, Spannung oder mangelhafte Profilauflage. Nach Festlegung der richtigen Einstellung unterstützen ein Längenanschlag und ein gleichbleibender Beladevorgang die Wiederholbarkeit innerhalb der Serie.
Bei der Auswahl des Sägebandes müssen Werkstoff, Härte, Größe des Vollquerschnitts, Wandstärke und Profilform berücksichtigt werden. Eine zu grobe Zahnteilung lässt bei dünnwandigen Rohren zu wenige Zähne gleichzeitig eingreifen und kann Einhaken oder Zahnausbruch verursachen. Eine zu feine Teilung bietet bei großen Vollquerschnitten zu wenig Raum für die Spanabfuhr und führt zu Zusetzen, Erwärmung und Schnittabweichung. Eine passende Zahnteilung hält mehrere Zähne im Eingriff und stellt ausreichend Raum für den Spantransport bereit.
Bimetall-Sägebänder eignen sich für zahlreiche Stähle, legierte Stähle, Edelstahl und Nichteisenmetalle. Eine variable Zahnteilung vermindert die Regelmäßigkeit des Zahneingriffs und ist für Rohre, Profile und wechselnde Querschnitte mit Schwingungsneigung geeignet. Besonders harte, abrasive oder schwer zerspanbare Werkstoffe können spezielle oder hartmetallbestückte Bänder erfordern, sofern die Maschine die erforderliche Steifigkeit und Geschwindigkeitsregelung bietet. Bandlänge, Breite, Dicke, Zahnrichtung und Bauart müssen den Maschinenvorgaben entsprechen.
Die Bandgeschwindigkeit wird an den Werkstoff angepasst. Harte Stähle, Edelstahl und zähe Legierungen erfordern im Allgemeinen niedrigere Geschwindigkeiten, während Aluminium, Messing und leichter zerspanbare Werkstoffe höhere Geschwindigkeiten ermöglichen können. Mechanische Schaltstufen, elektronische Regelungen oder Invertersysteme erhöhen die Anpassungsfähigkeit der Maschine. Eine wahllose Erhöhung der Geschwindigkeit verkürzt den Gesamtprozess nicht zwingend, sondern kann die Zähne beschädigen, Wärme erzeugen und einen vorzeitigen Bandwechsel erforderlich machen.
Ein passender Vorschub erzeugt einen geformten und gleichmäßigen Span. Staub oder sehr feine Späne können darauf hinweisen, dass die Zähne wegen zu geringen Vorschubs, Bandverschleiß oder falscher Geschwindigkeit über das Material reiben. Stark verformte, angeschweißte oder wärmeverfärbte Späne können durch übermäßigen Vorschub, unzureichende Kühlschmierung oder ungeeignete Geschwindigkeit entstehen. Die Beobachtung des Spanbildes ermöglicht eine Prozesskorrektur, bevor deutliche Schnittabweichungen oder Bandschäden auftreten.
Ein neues Sägeband muss bei reduzierter Belastung eingefahren werden. Die ersten Schnitte stabilisieren die Schneidkanten und vermindern das Risiko mikroskopischer Ausbrüche. Anschließend kann der Vorschub schrittweise erhöht werden. Das Einfahren ist bei Bimetall-Sägebändern besonders wichtig und kann ihre Standzeit deutlich verlängern. Der sofortige Einsatz auf Werkstoffen mit harter Randzone, unregelmäßiger Oberfläche oder starkem Zunder erhöht dagegen das Risiko vorzeitiger Schäden.
Das Kühlschmierstoffsystem reduziert Reibung und Temperatur, verbessert die Spanabfuhr und schützt Zahnung sowie Schnittfläche. Der Flüssigkeitsstrom muss die Eintrittsstelle des Bandes in das Material erreichen und gleichmäßig zugeführt werden. Füllstand, Konzentration und Sauberkeit sind regelmäßig zu prüfen. Gealterter oder verschmutzter Kühlschmierstoff verliert seine Schmierwirkung, erzeugt Ablagerungen und kann Pumpen sowie Leitungen beeinträchtigen. Bei ausschließlich für Trockenschnitt ausgelegten Maschinen dürfen keine Flüssigkeiten eingesetzt werden, wenn der Hersteller dies nicht vorsieht.
Die Bandführungen werden so nahe wie möglich an das Werkstück herangeführt, sodass nur die für den Schnitt benötigte Bandlänge frei bleibt. Ein zu großer Abstand erhöht Banddurchbiegung und Schnittabweichung. Lager, Gleitstücke oder Einsätze müssen Bandrücken und Seiten führen, ohne den freien Lauf zu blockieren. Auch die Bandspannung muss passend eingestellt sein: Zu geringe Spannung fördert das Verlaufen, während zu hohe Spannung Schweißnaht, Räder und Lager überlastet. Sämtliche Einstellungen erfolgen bei stillgesetzter und von der Energieversorgung getrennter Maschine.
Ein nicht rechtwinkliger Schnitt wird nicht immer durch die Schraubstockausrichtung verursacht. Einseitiger Bandverschleiß, ungeeignete Zahnteilung, unzureichende Spannung, zu weit auseinanderliegende Führungen, übermäßiger Vorschub, fehlerhafte Werkstückauflage oder angesammelte Späne können denselben Fehler hervorrufen. Diese Punkte sollten geprüft werden, bevor die Maschinengeometrie verändert wird. Auch die Rechtwinkligkeit zwischen Band und Auflage ist mit einem Sägeband in gutem Zustand zu kontrollieren, da ein dauerhaft verformtes Band irreführende Messwerte liefern kann.
Die regelmäßige Wartung umfasst die Reinigung von Schnittbereich, Schraubstock, Führungen, Bandrädern und Kühlschmierstoffbehälter. Die Bandreinigungsbürste muss Späne aus den Zahnlücken entfernen, ohne übermäßigen Druck auszuüben. Bandspannung, Schweißnaht, Zähne, Schutzvorrichtungen, Kabel, Bedienelemente, Absenkzylinder und Stillsetzeinrichtungen sind regelmäßig zu kontrollieren. Flüssigkeitsverluste, ungewöhnliches Spiel, Geräusche oder ungleichmäßige Bewegungen müssen vor der Fortsetzung der Arbeit überprüft werden. Späne dürfen nicht mit den Händen entfernt werden, und eine Reinigung bei laufendem Band ist unzulässig.
Wichtige technische Kaufkriterien sind Schnittkapazität für Vollmaterial, Rohre und Profile, Sägebügelsteifigkeit, Standfestigkeit, Genauigkeit und Geschwindigkeit des Schraubstocks, Gehrungseinstellung, Absenksystem, Geschwindigkeitsregelung, Kühlschmierstoffausstattung und einfacher Bandwechsel. Ebenso wichtig sind Wartungszugang, Verfügbarkeit von Ersatzteilen und Sägebändern, Anschlussmöglichkeit für Rollenbahnen, Längenanschläge und der erforderliche Raum für die Materialhandhabung. Die Auswahl sollte sich an den häufigsten Arbeiten orientieren, ohne tatsächlich benötigte Sonderquerschnitte zu vernachlässigen.
Horizontale Metallbandsägen von METALLKRAFT, NEBES Elettromeccanica und OPTIMUM werden im Metallbau, in mechanischen Werkstätten, Werkzeugmachereien, Instandhaltungsabteilungen und bei Herstellern von Stahlkonstruktionen eingesetzt. Typische Anwendungen sind die Überholung von Werkzeugmaschinen sowie die Fertigung von Rahmen, Haltern, Geländern, Fenstern, Türen, Anlagenkomponenten, Rohrsystemen und Teilen für nachfolgendes Schweißen oder CNC-Bearbeiten. Mit geeigneten Sägebändern und Schnittparametern können Baustähle, legierte Stähle, Edelstahl, Aluminium, Messing, Kupfer und weitere kompatible Werkstoffe verarbeitet werden.
Die Flexibilität einer horizontalen Bandsäge hängt von der Anpassung von Schraubstock, Schnittwinkel, Sägeband, Geschwindigkeit, Vorschub und Kühlschmierung an das Werkstück ab. Die endgültige Genauigkeit entsteht aus dem Gleichgewicht des gesamten Systems und nicht aus einem einzelnen Merkmal. Eine richtig installierte und eingestellte Bandsäge reduziert Materialverlust, Bandverbrauch und Nacharbeit und liefert gleichmäßige, wiederholbare Schnitte bei Einzelteilen sowie kleinen und mittleren Serien.
Tadaah unterstützt die Auswahl horizontaler Metallbandsägen von METALLKRAFT, NEBES Elettromeccanica und OPTIMUM durch die Bewertung von Werkstoff, Querschnittsform und Abmessungen, Nutzungshäufigkeit, Gehrungsanforderungen, Automatisierungsgrad und verfügbarem Platz. Eine sachgerechte Auswahl berücksichtigt Maschinenstruktur, Schraubstock, Vorschubsystem, Bandgeschwindigkeit, Sägeband, Zahnteilung, Kühlschmierung und Materialauflage gemeinsam und führt zu einer den professionellen Anforderungen entsprechenden Lösung.
URL: horizontale-metallbandsaegen
Meta title: Professionelle horizontale Metallbandsägen
Meta description: Horizontale Metallbandsägen zum Trennen von Stangen, Rohren und Profilen mit geregeltem Vorschub, Kühlung und modellabhängiger Gehrungsfunktion.
Keywords: horizontale Metallbandsägen, horizontale Metallbandsäge, stationäre Metallbandsäge, Bandsäge für Vollmaterial, Bandsäge für Rohre, Bandsäge für Profile, Bandsäge für Stahl, Bandsäge für Edelstahl, Bandsäge für Aluminium, Bandsäge für Metallbau, Bandsäge für mechanische Werkstatt, Werkzeugbau Bandsäge, Bandsäge mit hydraulischer Absenkung, halbautomatische Bandsäge, Bandsäge mit Kühlschmierstoff, Inverter-Bandsäge, Bandsäge mit variabler Geschwindigkeit, Gehrungsbandsäge, Metallbandsäge mit Schraubstock, Bimetall-Sägeband, Sägebänder für horizontale Bandsägen, METALLKRAFT Bandsägen, NEBES Elettromeccanica Bandsägen, OPTIMUM Bandsägen